

W szybkobieżnej celi montażowej, która działa dobrze przez jeden tydzień, a w następnym zaczyna tracić czas cyklu, rzadko zdarza się awaria cylindra. Częściej przyczyną problemu jest zbyt mały filtr regulatora, nieszczelna złączka lub zawór elektromagnetyczny, który nigdy nie był przystosowany do cyklu pracy. Wydajność urządzeń automatyki pneumatycznej zależy od współpracy wszystkich elementów ścieżki powietrza, od wylotu sprężarki po efektor końcowy. Jeśli specyfikacja dowolnego pojedynczego elementu jest błędna, koszt nie jest natychmiastowy; objawia się to po miesiącach jako wolniejsze cykle, większe zużycie powietrza i nieprzewidywalne przestoje. Systematyczny wybór elementów pneumatycznych, zamiast wymiany części pojedynczo, to najszybszy sposób na zwiększenie niezawodności linii.
Ten przewodnik opiera się na spostrzeżeniach z 23 lat produkcji komponentów pneumatycznych w firmie Pneumatyka CKT , gdzie ponad 20 000 półproduktów i 90% przetwarzania wewnętrznego zapewnia bezpośredni kontakt z rzeczywistym zachowaniem zaworów, cylindrów, generatorów podciśnienia i jednostek przygotowania powietrza. Odpowiadamy na trzy pytania: co sprawia, że układ pneumatyczny jest niezawodny, które komponenty mają największe znaczenie w każdym zastosowaniu oraz w jaki sposób zespoły zakupowe mogą uniknąć błędów prowadzących do przedwczesnej konserwacji.
Sprzęt automatyki pneumatycznej: widok systemów
Sprężone powietrze pokonuje długą drogę, zanim zacznie działać. Opuszcza sprężarkę, schładza się w chłodnicy końcowej, zostaje przefiltrowany, przechodzi przez regulator ciśnienia, zostaje nasmarowany, dociera do rozdzielacza, przepływa przez przewody i dopiero potem wchodzi do siłownika. Kopertę wydajności całej linii określa najsłabsze ogniwo w tym łańcuchu. Cylinder o średnicy 50 mm może pchać z wystarczającą siłą, ale jeśli regulator ciśnienia jest nieprawidłowo dobrany, spadek ciśnienia pod obciążeniem spowoduje spowolnienie skoku. Sprawny elektrozawór nie ma znaczenia, jeśli filtr jest zatkany, ponieważ do zaworu nie dotrze wystarczająca ilość powietrza.
| Moduł | Typowe komponenty | Wpływ na wydajność |
|---|---|---|
| Przygotowanie powietrza | Filtr, regulator, smarownica | Zapobiega zanieczyszczeniom, utrzymuje stabilne ciśnienie, kontroluje smarowanie |
| Sterowanie kierunkowe | Zawory elektromagnetyczne, zawory powietrzne, zawory ręczne | Określa szybkość reakcji i niezawodność cyklu |
| Uruchomienie | Siłowniki, chwytaki, siłowniki obrotowe | Przekształca ciśnienie w ruch mechaniczny i siłę |
| Obsługa próżniowa | Generatory podciśnienia, przyssawki, filtry próżniowe | Umożliwia nieniszczące pobieranie i umieszczanie części |
| Akcesoria | Złączki, tłumiki, rurki, bufory | Wpływa na wielkość wycieków, hałas i zużycie podzespołów |
Widok systemów pomaga w jeden praktyczny sposób: gdy pojawia się usterka, przyczyna jest często o jeden moduł od objawu. Jeśli siła chwytania przewodu podciśnieniowego osłabnie, przyczyną problemu może być generator podciśnienia, zatkany filtr próżniowy lub zużyta przyssawka. Wymiana samej przyssawki bez sprawdzenia ciśnienia przed zaworem jest najczęstszą przyczyną powtarzających się awarii na liniach zautomatyzowanych.
Przygotowanie powietrza: F.R.L. Jednostki jako pierwsza linia obrony
Zgodnie z normą ISO 8573-1, międzynarodową normą dotyczącą jakości sprężonego powietrza, sprężone powietrze jest klasyfikowane według stężenia cząstek stałych, zawartości wody i zawartości oleju. Większość dowolnych przemysłowych systemów sprężonego powietrza dostarcza powietrze o rozmiarach cząstek, które z czasem mogą uszkodzić uszczelki. Nieosuszone powietrze dostające się do cylindra lub zaworu elektromagnetycznego powoduje kondensację wewnątrz metalowych wnęk, co prowadzi do rdzy i sklejania szpul w zamarzniętym środowisku lub przy standardowych ustawieniach fabrycznych. Smarownice dodają mgłę olejową, aby zmniejszyć tarcie, ale ważny jest odpowiedni smar i natężenie przepływu.
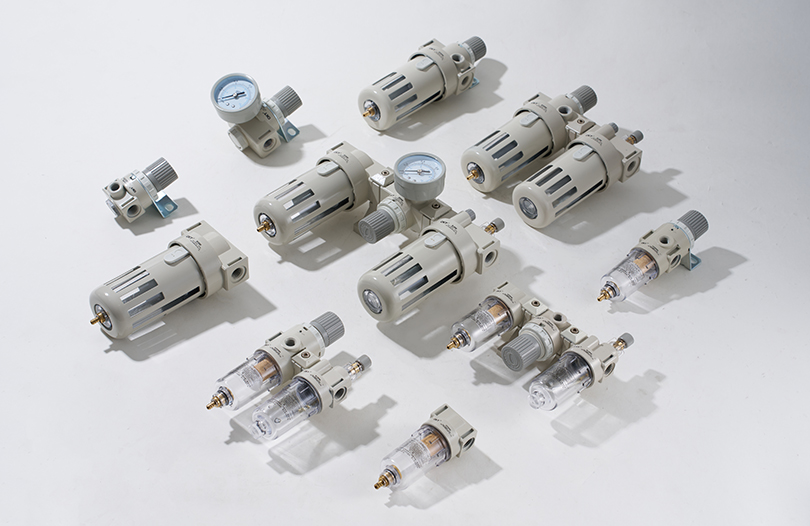
Dobrze dobrany F.R.L. jednostka pełni rolę pierwszej linii obrony. Filtr chroni dalsze komponenty przed kurzem, rdzą i kondensacją. Reduktor utrzymuje poziom ciśnienia, dla którego został zaprojektowany siłownik. Smarownica zapewnia, że ruchome części wewnątrz zaworów i cylindrów otrzymują kontrolowaną mgłę olejową. Każda z tych funkcji przyczynia się do prostego wyniku: stałej wydajności przez miliony cykli.
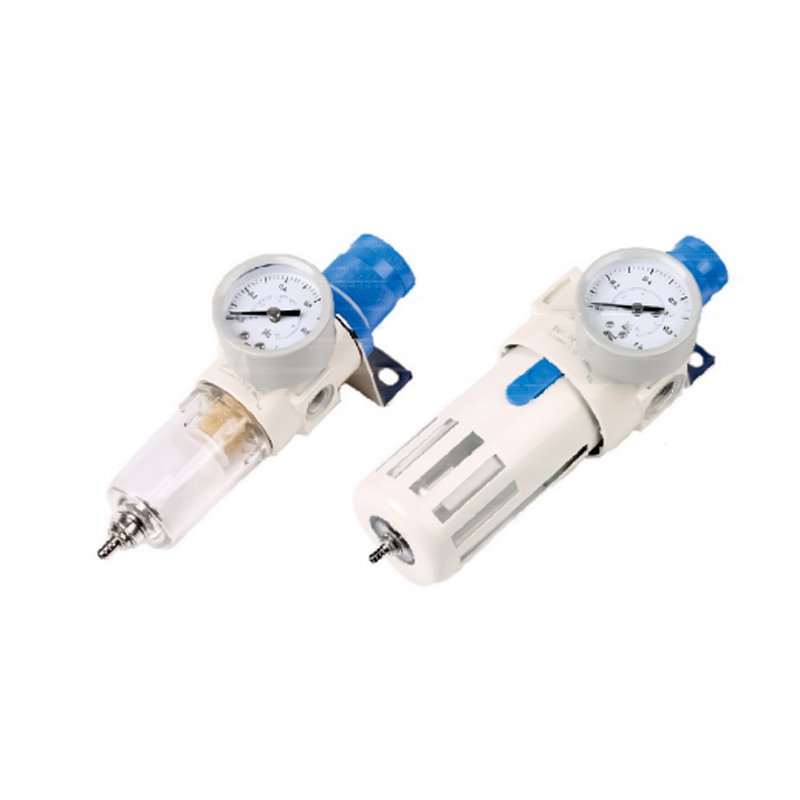 Filtr regulujący ciśnienie serii AFR/BFR zapewniający niezawodne działanie F.R.L. Wybór Ten kompaktowy regulator z filtrem charakteryzuje się małą stratą ciśnienia i wysoką separacją wody, a także mechanizmem samoblokującym utrzymującym ustawione ciśnienie. Szeroki zakres regulacji umożliwia dopasowanie wymagań dotyczących przepływu i ciśnienia za zaworem. Zobacz produkt →
Punkty selekcji dla F.R.L. Jednostki są często źle rozumiane. Natężenie przepływu jest pierwszym parametrem, który należy sprawdzić. Zbyt mały filtr-regulator powoduje nadmierny spadek ciśnienia, gdy system jest obciążony pełnym zapotrzebowaniem. Standardowym przewodnikiem jest dobór rozmiaru F.R.L. co najmniej 20 procent powyżej sumy wymagań przepływu wszystkich siłowników znajdujących się za zaworem, pracujących jednocześnie. Zakres regulacji ciśnienia powinien być również dostosowany do ciśnienia roboczego maszyny. W przypadku linii pracującej pod ciśnieniem 0,5 MPa regulator powinien mieć zakres regulacji szerszy niż wymagana wartość, tak aby wartość zadana nie znajdowała się na skrajnym końcu zakresu.
- Rozmiar porów filtra: 40 μm jest powszechnie stosowany w zastosowaniach ogólnych; 5 μm stosuje się w maszynach precyzyjnych lub wysokocyklowych.
- Czułość regulatora: lepsze modele utrzymują stabilne ciśnienie przy dynamicznych zmianach przepływu.
- Smarownica: ilość kropli musi być regulowana w zależności od rozmiaru cylindra i częstotliwości cykli.
Częstym błędem jest umieszczanie F.R.L. zbyt daleko od kolektora rozdzielczego. Duże odległości pomiędzy reduktorem a rozdzielaczem zwiększają opóźnienie ciśnienia i powodują nierówne prędkości obrotowe cylindra. Im bliżej F.R.L. znajduje się w obszarze pracy, tym dokładniej kontrolowane jest ciśnienie.
Sterowanie kierunkowe: zawory elektromagnetyczne i kryteria wyboru
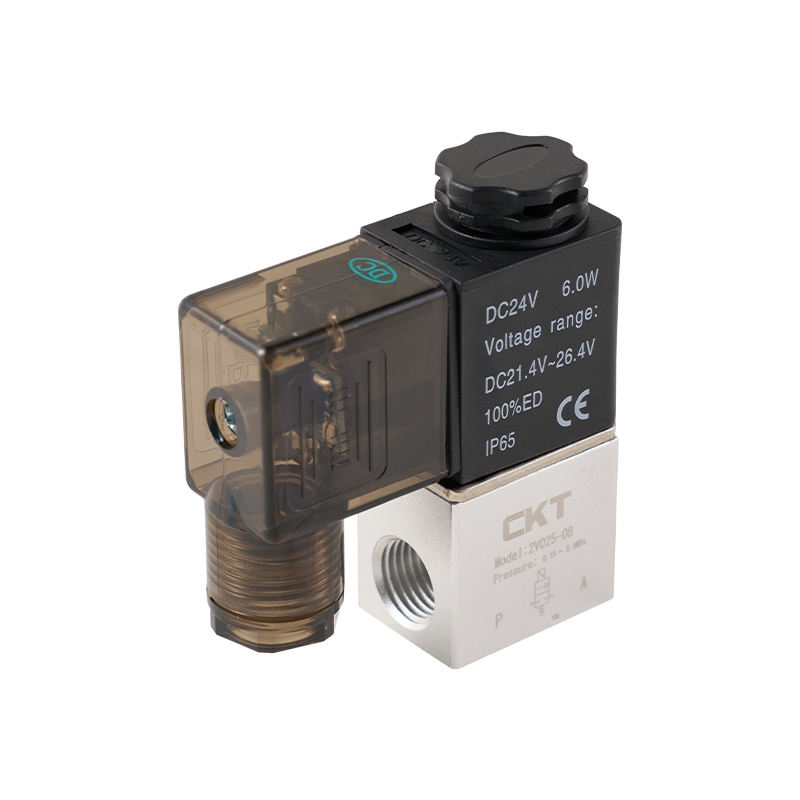
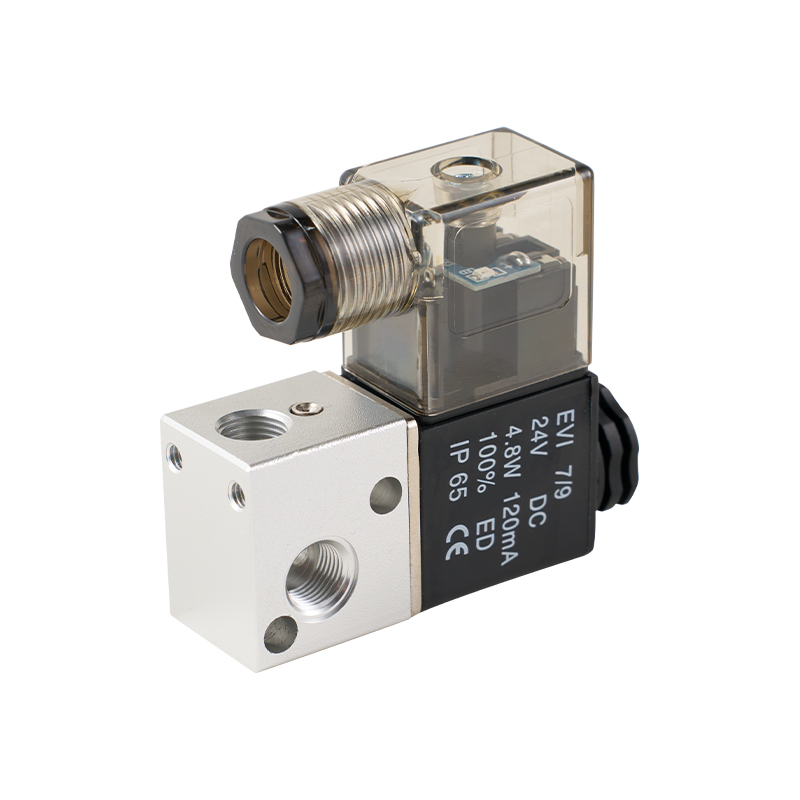
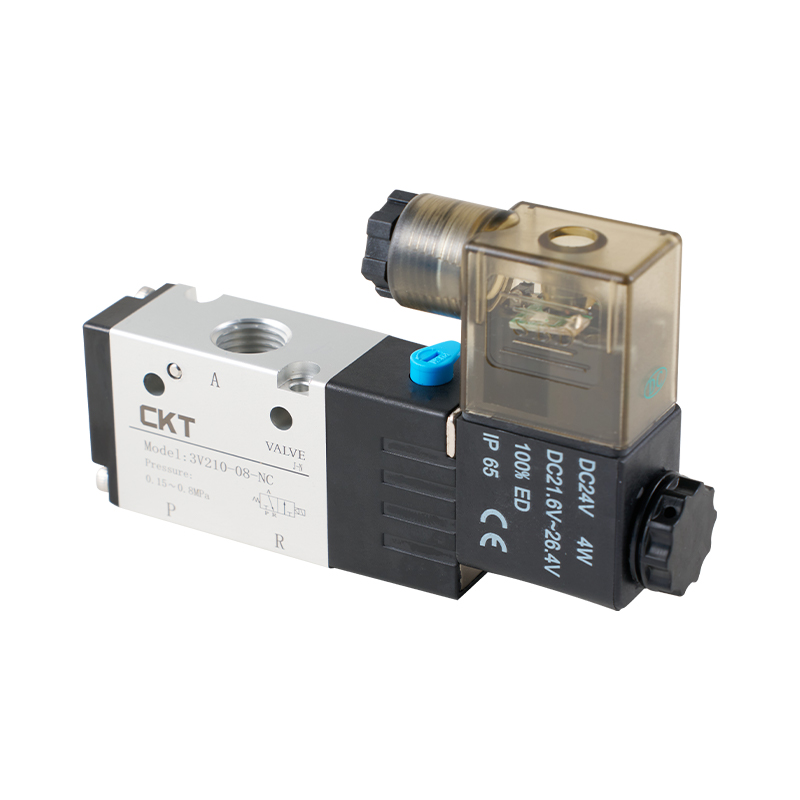
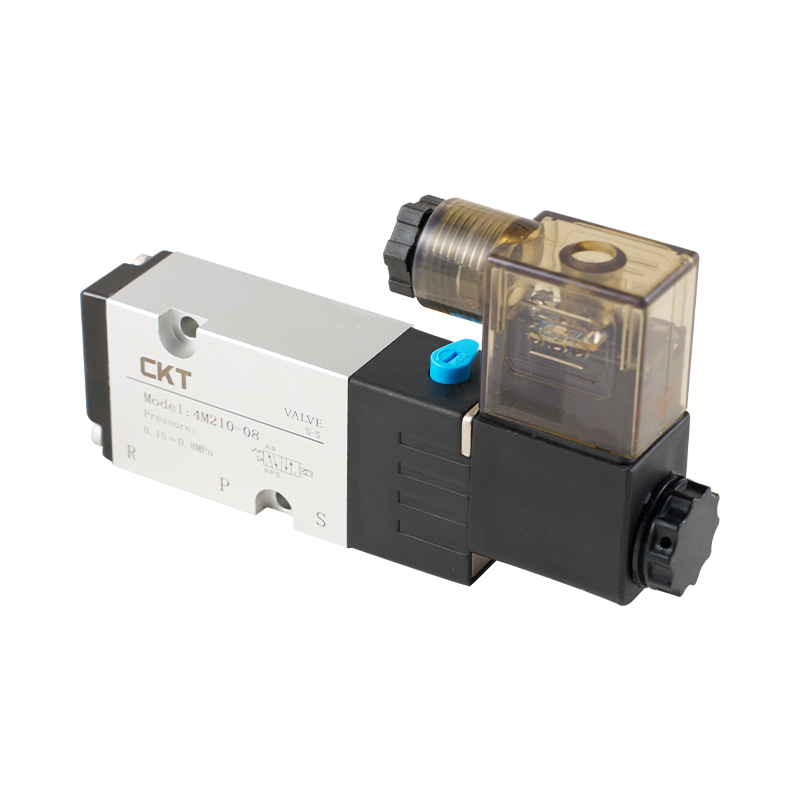
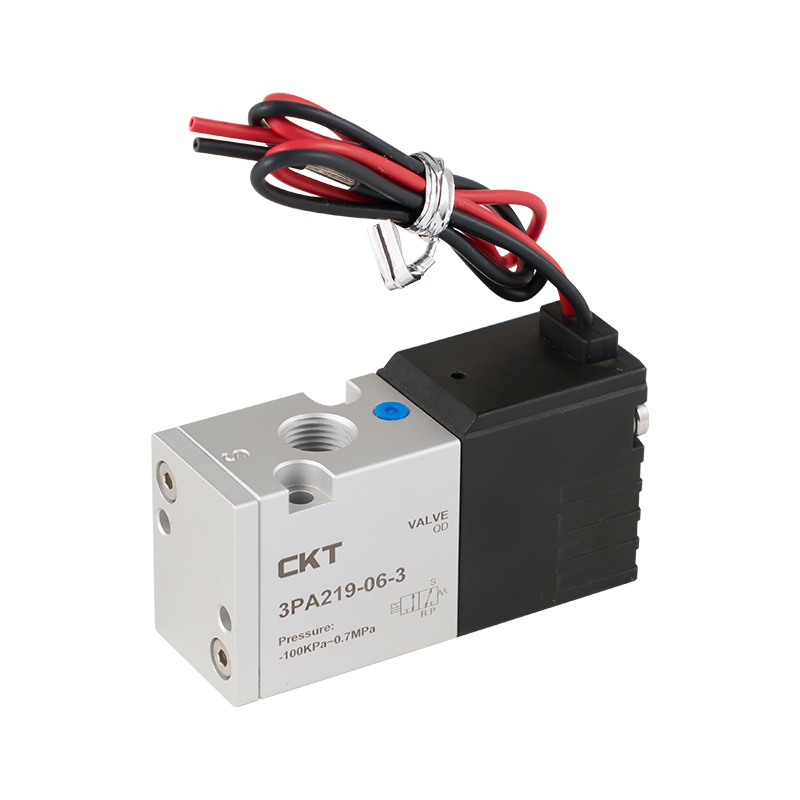
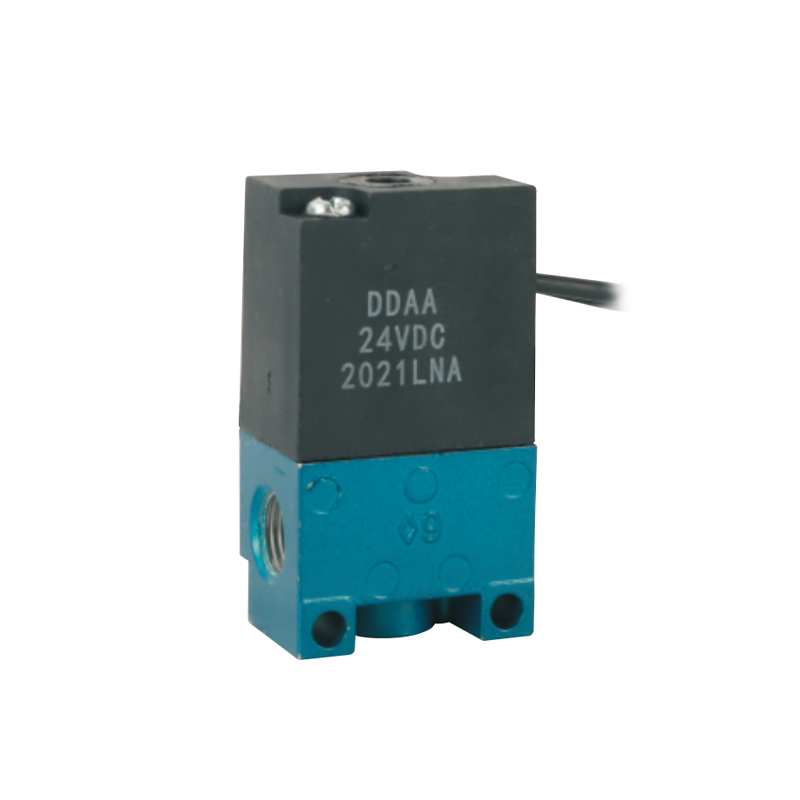
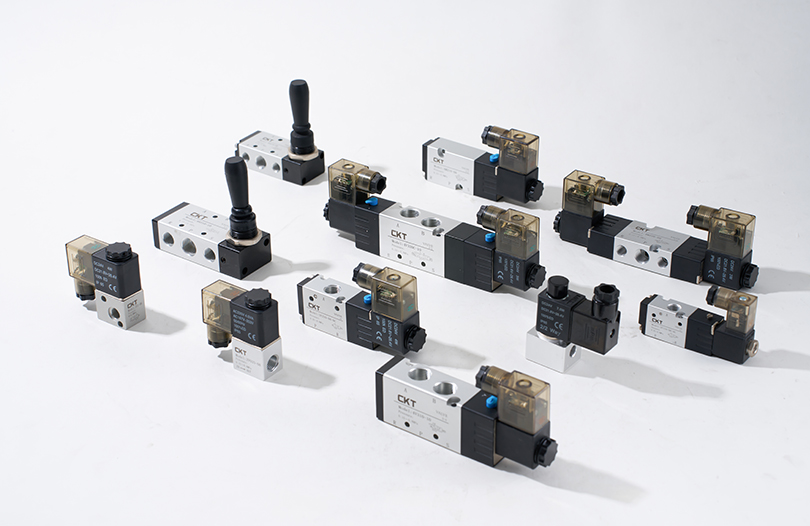
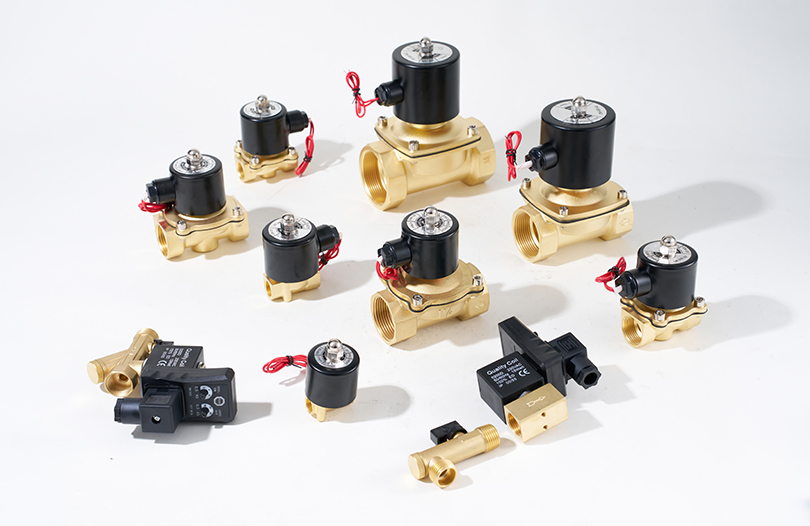
Zawory sterujące kierunkiem decydują o tym, jak szybko cylinder reaguje i jak długo utrzymuje swoje położenie. Dwie podstawowe konstrukcje to konstrukcja bezpośredniego działania i sterowana pilotem. Zawory bezpośredniego działania poruszają szpulą lub tłokiem za pomocą solenoidu i zwykle mają krótszy czas reakcji w zastosowaniach o małym przepływie. Zawory sterowane pilotem wykorzystują sygnał pilota do poruszania suwaka głównego, co pozwala na wyższe natężenia przepływu bez nadmiernego zużycia energii przez wężownicę.
Najważniejszą specyfikacją jest współczynnik Cv (współczynnik przepływu). Wyższe Cv oznacza, że zawór może przepuścić więcej powietrza przy danym spadku ciśnienia. Jeśli cylinder wymaga określonego przepływu, aby osiągnąć docelową prędkość, wybór zaworu o zbyt niskim współczynniku Cv ogranicza maksymalną prędkość skoku. Na przykład cylinder o średnicy 32 mm i skoku 100 mm przy ciśnieniu 0,6 MPa może szybko zakończyć cykl z zaworem o wartości Cv 0,35, ale jeśli Cv spadnie do 0,2, czas skoku może wzrosnąć o 30 do 40 procent w tych samych warunkach pracy.
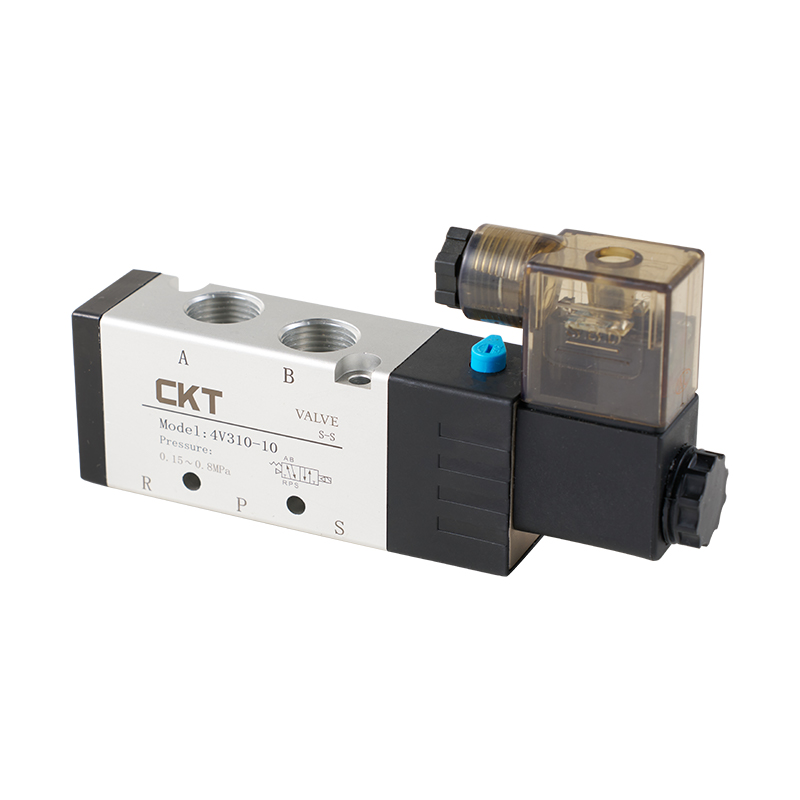
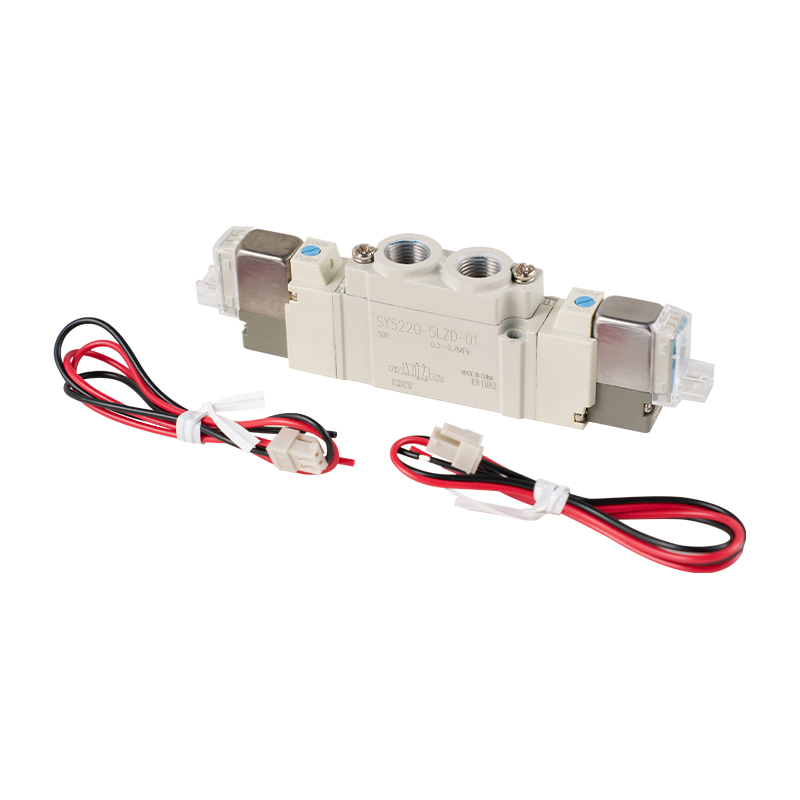
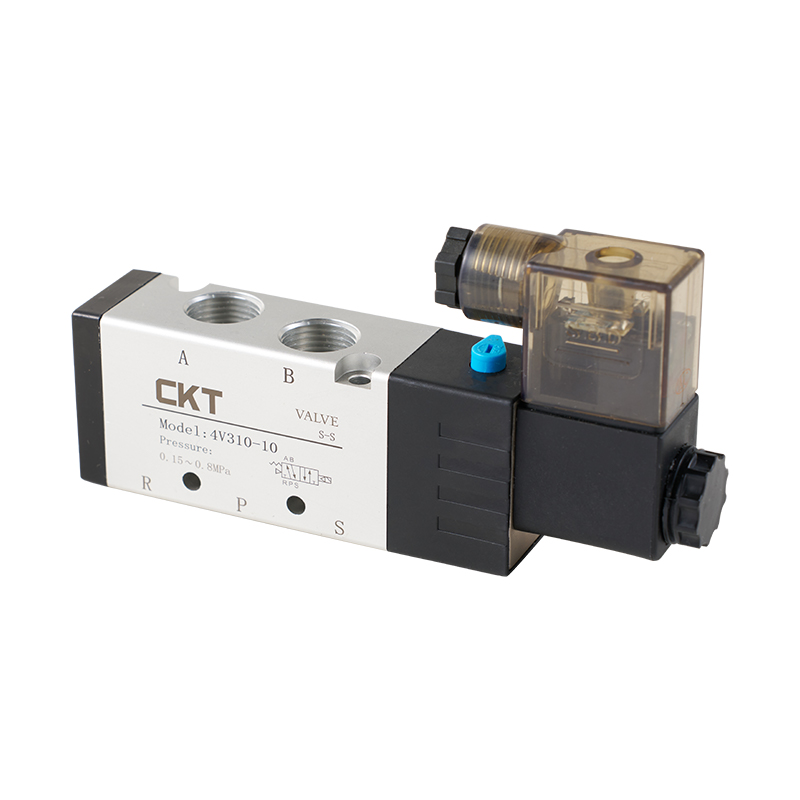 5-drogowy zawór elektromagnetyczny sterowany pilotem serii 4V o dużym przepływie i szybkiej reakcji Seria 4V oferuje przesuwne uszczelnienie kolumny zapewniające niski poziom wycieków i dynamiczną reakcję, z opcjonalnymi trójpozycyjnymi funkcjami centralnymi. Jego wartości znamionowe Cv i szybkie uruchamianie sprawiają, że nadaje się do precyzyjnego sterowania cylindrem. Zobacz produkt →
Czas reakcji to kolejny decydujący czynnik w przypadku maszyn o dużej liczbie cykli. Zawory elektromagnetyczne w zastosowaniach pneumatycznych zwykle reagują w ciągu 5 do 20 milisekund, w zależności od napięcia, mocy cewki i wewnętrznej ścieżki przepływu. W urządzeniach pracujących w sposób ciągły z trzema cyklami na sekundę różnica między czasem reakcji 10 ms a 25 ms zmienia dostępny margines cyklu pracy. Jeżeli konstrukcja mechanizmu została obliczona na krótszy czas reakcji, ale zawór jest wolniejszy, maszyna może nie osiągnąć oczekiwanej przepustowości. Dlatego też firma CKT zaleca przed zakupem sprawdzenie reakcji zaworu i przepływu wraz z doborem cylindra.
| Parametr | Zalecany zakres | Dlaczego to ma znaczenie |
|---|---|---|
| Współczynnik CV | 0,1 do 1,5 w zależności od wielkości siłownika | Określa maksymalny przepływ, a co za tym idzie, maksymalną prędkość |
| Czas reakcji | 5 do 20 ms | Bezpośrednio wpływa na czas cyklu sprzętu manipulacyjnego |
| Napięcie i moc | Wspólny DC24V; Dostępne AC110/220V | Wpływa na zużycie energii i nagrzewanie się wężownicy |
| Klasa ochrony | IP40 lub wyższy dla pomieszczeń czystych, IP65 dla obszarów mokrych | Zapobiega nieprzewidywalnym awariom w trudnych warunkach |
Jakość instalacji wpływa również na działanie zaworu. Luźne połączenie elektryczne lub awaria odciążenia powoduje przerywaną pracę cewki, która jest niezwykle trudna do zdiagnozowania. Podobnie brak tłumika w otworze wydechowym zwiększa hałas i może wciągać kurz z powrotem do wewnętrznej komory sprężyny zaworu, przyspieszając zużycie szpuli.
Uruchamianie: Cylindry pneumatyczne zapewniające niezawodny ruch
Siłowniki pneumatyczne są ramieniem roboczym automatyki pneumatycznej. Wybór rozpoczyna się od rozmiaru otworu, który określa wytwarzaną siłę. Siłę oblicza się jako ciśnienie robocze pomnożone przez powierzchnię tłoka. Przy ciśnieniu 0,5 MPa cylinder o średnicy 32 mm wytwarza siłę około 402 N w kierunku pchania. Cylinder o średnicy 50 mm wytwarza około 981 N przy tym samym ciśnieniu. Jeśli obciążenie wynosi 600 N, otwór 32 mm nie jest w stanie spełnić tego zadania, mimo że teoretyczna siła wydaje się bliska; tarcie, zmniejszenie wartości znamionowych przy dużych prędkościach i straty przepływu w zaworach zmniejszają siłę efektywną o 10 do 30 procent.
 Cylinder standardowy z drążkiem kierowniczym serii SC o kompaktowej konstrukcji i regulowanej amortyzacji Ten cylinder z drążkiem kierowniczym zapewnia niezawodną siłę wyjściową przy różnych średnicach otworów, stabilną amortyzację i uszczelnienia odporne na wysoką temperaturę. Zakres prędkości i kompaktowa długość skutecznie odpowiadają różnym wymaganiom skoku. Zobacz produkt →
Długość skoku musi odpowiadać odległości ruchu, ale skok nigdy nie powinien niepotrzebnie przekraczać wymagań. Im dłuższy skok, tym więcej sprężonego powietrza zużywa się na cykl i tym bardziej pręt jest narażony na obciążenie boczne i ryzyko wyboczenia, szczególnie w konstrukcjach z drążkami kierowniczymi. Producenci cylindrów pneumatycznych zazwyczaj podają maksymalną dopuszczalną prędkość tłoka dla każdego rozmiaru otworu. Na przykład standardowe cylindry mogą działać niezawodnie przy prędkościach do 500 mm/s, podczas gdy cylindry cienkościenne lub specjalne cylindry z prętami prowadzącymi mogą mieć inne ograniczenia. Przekroczenie prędkości znamionowej powoduje przedwczesne zużycie uszczelek i może spowodować nadmierne uderzenie amortyzacji na końcu skoku.
Typy cylindrów i dopasowanie do zastosowania
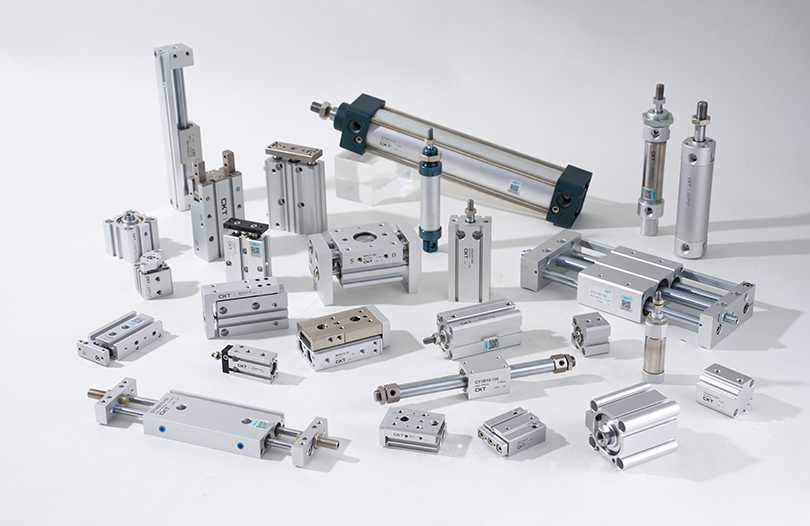
Podstawowe rozróżnienie dotyczy standardowych siłowników z drążkiem kierowniczym, które są wytrzymałe i łatwe w montażu oraz oferują wiele opcji położenia; cienkie cylindry, które mieszczą się w kompaktowych przestrzeniach; i cylindry beztłoczyskowe, które oszczędzają miejsce w zastosowaniach ruchomych o długim skoku. Siłowniki wieloosiowe, takie jak CXS, służą jako połączone siłowniki dwucylindrowe do jednostek pick-and-place o krótszym skoku. Chwytaki pneumatyczne, w tym chwytaki równoległe i krzywkowe, to specjalistyczne cylindry z dwiema przeciwległymi szczękami do mocowania części.
- Cylindry standardowe, takie jak seria SC, zapewniają najszerszy wybór opcji montażu i są podstawą budowy maszyn.
- Cienkie cylindry są zalecane, gdy przestrzeń pionowa jest ograniczona, ale obciążenie boczne jest minimalne.
- Cylindry beztłoczyskowe wybiera się, gdy długość skoku przekracza dwukrotnie przestrzeń dostępną dla cylindra konwencjonalnego.
- Chwytaki są stosowane w montażu samochodów i elektroniki w celu niezawodnego trzymania części.
Amortyzacja jest ważnym punktem wyboru. Cylinder, który uderza pod koniec uderzenia, absorbuje głównie konstrukcję mechaniczną, powodując zmęczenie podzespołów. Standardowe cylindry z regulowanymi zaworami poduszkowymi pozwalają inżynierowi złagodzić uderzenie końca skoku. W maszynie pracującej z szybkością 60 cykli na minutę siła amortyzacji może oznaczać różnicę między okresami konserwacji mierzonymi w latach i miesiącach.
Automatyka próżniowa: generowanie i stosowanie próżni do przenoszenia części
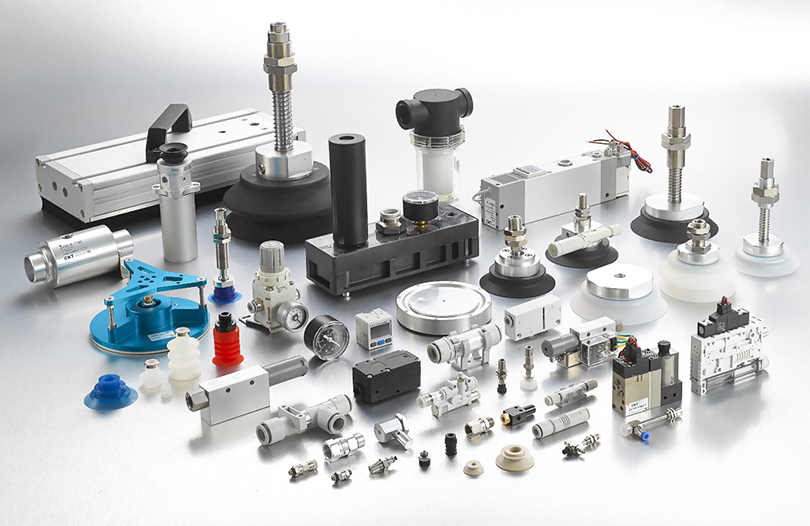
Komponenty próżniowe pełnią wyjątkową rolę na liście urządzeń automatyki pneumatycznej. Zamiast popychać części, podnoszą, przytrzymują i zwalniają części, wykorzystując różnicę ciśnień. Standardowe generatory podciśnienia to samodzielne jednostki, które wykorzystują dopływ powietrza do wytworzenia podciśnienia poprzez efekt Venturiego. Są kompaktowe, niedrogie i niezawodne w przypadku małych części. Wielostopniowe generatory próżni wytwarzają wyższą próżnię i zużywają mniej powietrza niż jednostki jednostopniowe, co czyni je przydatnymi do transportu w pętli zamkniętej lub przenoszenia materiałów porowatych.
Wybór generatora podciśnienia rozpoczyna się od wymaganego poziomu podciśnienia i przepływu ssania. Poziom podciśnienia od -20 do -40 kPa jest wystarczający do utrzymania płaskich, sztywnych części, takich jak blachy lub panele szklane. Materiały porowate, takie jak karton, mogą utrzymać jedynie częściową próżnię, co wymaga większego przepływu ssania na generatorze, aby skompensować wyciek. Gładka, sztywna powierzchnia może osiągnąć -80 kPa lub więcej, ale przepływ ssania musi być umiarkowany. Niewłaściwa kombinacja poziomu podciśnienia i przepływu ssania prowadzi do ciągłych awarii zatrzymania przekaźnika podczas pracy.
Przyssawki również odgrywają kluczową rolę. Kubki typu mieszkowego dopasowują się do zakrzywionych powierzchni, takich jak elastyczne torby opakowaniowe. Płaskie miseczki najlepiej nadają się do sztywnych, gładkich powierzchni. Specjalne miseczki z gąbki są przeznaczone do powierzchni teksturowanych lub nierównych, gdzie zwykła miseczka mogłaby przeciekać. Przyssawki bezdotykowe są przeznaczone do materiałów wrażliwych, aby zapobiec powstawaniu śladów styku. Dla operatorów maszyn pakujących wybór kubka, który nie pasuje do profilu powierzchni, skutkuje słabą siłą trzymania i częstym upuszczaniem części. Na przykład seria CBLP firmy CKT została specjalnie zaprojektowana z wielokrotnie składanymi miskami z tektury falistej do elastycznych toreb opakowaniowych.
Filtry próżniowe i zawory zwrotne są ważnymi elementami pomocniczymi. Filtr zatrzymuje kurz z dala od generatora podciśnienia, wydłużając jego żywotność. Regulator podciśnienia reguluje poziom podciśnienia, aby chronić cienkie lub delikatne części przed nadmiernym zassaniem. Podciśnieniowy zawór bezpieczeństwa może natychmiastowo zwolnić próżnię po wyłączeniu systemu lub przeniesieniu części, poprawiając prędkość cyklu i zapobiegając uszkodzeniom.
Dopasowywanie komponentów pneumatycznych do typowych zadań automatyki
Zespoły inżynierów często pytają, czy wystarczy standardowy cylinder, czy też potrzebny jest cylinder beztłoczyskowy lub siłownik sterowany serwo. Odpowiedź zależy od cyklu maszyny i fizycznych ograniczeń ramy. Na linii pakującej kompaktowy F.R.L. a zawór elektromagnetyczny z prostym minicylindrem może działać lepiej niż cylinder o dużej średnicy, ponieważ wymagany skok jest krótki, a przestrzeń jest mała. W systemie sortującym lub inspekcyjnym do uruchomienia sekwencji można zastosować zawór mechaniczny uruchamiany siłownikiem, ale ze względu na elastyczność zwykle preferowany jest zawór elektromagnetyczny podłączony do sterownika PLC.
| Zastosowanie | Podstawowe komponenty | Fokus wyboru |
|---|---|---|
| Pobieranie i rozmieszczanie części | Chwytaki, generator podciśnienia, przyssawki | Ładowność, kontakt z powierzchnią, szybkość reakcji |
| Transport materiału | Przenośnik próżniowy, eżektory wielostopniowe | Zużycie powietrza, przepływ podciśnienia, porowatość materiału |
| Zamykanie i prasowanie pudełka | Cylindry standardowe, F.R.L., zawory 4-drogowe | Siła, udar, odporność na obciążenie boczne |
| Sortowanie z dużą szybkością | Zawory kompaktowe, cylindry wysokiej częstotliwości | Czas reakcji, cycle rate, cushioning |
| Zaciskanie i trzymanie | Zawory mechaniczne, cylindry chwytające, filtr powietrza | Siła mocowania, powtarzalność, bezpieczeństwo |
Kluczowe parametry techniczne wpływające na decyzje zakupowe
Decyzje dotyczące zakupów pneumatycznego sprzętu automatyki nigdy nie powinny być podejmowane wyłącznie na podstawie ceny. Kilka parametrów technicznych ma bezpośredni wpływ na koszty cyklu życia, a ich zrozumienie pomaga uniknąć błędnych wyborów, które okażą się obciążeniem w zakresie konserwacji po wygaśnięciu gwarancji.
Zakres ciśnienia i punkt pracy
Standardowe elementy pneumatyczne są zaprojektowane do pracy w zakresie ciśnień od 0,1 do 0,8 MPa, przy czym większość maszyn jest ustawiona na 0,5 do 0,7 MPa. Jeśli regulator jest ustawiony na 0,5 MPa, komponenty muszą wykazywać w tym punkcie spójne zachowanie. Zawór o wartości znamionowej ciśnienia sterującego od 0,05 do 1,0 MPa jest często praktycznym wyborem dla linii przemysłowych, ponieważ toleruje wahania ciśnienia podczas zmian biegów. W układach próżniowych bardziej istotny jest zakres ciśnienia w kPa. Generatory podciśnienia należy dobrać do najgorszego zapotrzebowania systemu na podciśnienie.
Czas reakcji i częstotliwość cykli
Sprzęt o dużej liczbie cykli wymaga czasu reakcji obsługującego docelową częstotliwość cykli. W przypadku maszyny wykonującej 40 cykli na minutę całkowity czas cyklu wynosi 1,5 sekundy. Odpowiedź zaworu może wynosić tylko 10 milisekund, ale jeśli cylinder potrzebuje 600 milisekund, aby przesunąć się o 150 mm, a maszyna potrzebuje 300 ms przerwy, matematyka pozostawia tylko 590 milisekund na pozostałe ruchy. Jeśli reakcja komponentu jest wolniejsza niż projektowana, maszyna nie ma bufora i ulegnie awarii w przypadku szczytowego zapotrzebowania.
Zużycie powietrza i efektywność energetyczna
Efektywność energetyczną układów pneumatycznych często definiuje się na podstawie ilości sprężonego powietrza zużywanego na cykl. Cylinder o dłuższym skoku zużywa więcej powietrza. Nieszczelność armatury wynosząca zaledwie 1 mm może zwiększyć zużycie powietrza o tysiące litrów rocznie. Pomiar zużycia powietrza na cykl maszyny jest pomijanym, ale skutecznym narzędziem pozwalającym obniżyć koszty operacyjne. W fabrykach wykonujących tysiące cykli dziennie wybór dobrze uszczelnionych komponentów i butli o prawidłowym rozmiarze pozwala zaoszczędzić znacznie więcej niż oszczędności wynikające z korzystania z tańszego dostawcy.
Żywotność i stopień zużycia
Zawory pneumatyczne są często oceniane na miliony cykli. Wysokiej jakości zawór elektromagnetyczny może zapewnić 10 milionów cykli, natomiast mocno obciążona uszczelka cylindra może wymagać wymiany po 2 do 5 milionach cykli. Środowisko jest kluczową zmienną: zakurzone, wilgotne lub agresywne chemicznie powietrze drastycznie skraca żywotność podzespołów. Prosta zmiana na jednostkę filtrującą lub ulepszony materiał uszczelniający może wydłużyć czas pracy o tysiące godzin.
Praktyki instalacji i konserwacji zapobiegające przestojom
Prawidłowy montaż ma taki sam wpływ na żywotność, jak jakość komponentów. Pierwszym krokiem jest sprawdzenie, czy sprężone powietrze jest odpowiednio osuszone i przefiltrowane, zanim trafi do maszyny. Rurociąg należy oczyścić przed podłączeniem jakichkolwiek akcesoriów pneumatycznych. Główną przyczyną zablokowania tłumików i zakleszczenia szpul są pozostałości zanieczyszczeń z rury. Zgodnie z typową praktyką konserwacji przemysłowej elementy filtra powietrza należy sprawdzać co 4000 godzin pracy lub częściej, jeśli zauważalny będzie spadek ciśnienia na filtrze.
Kompatybilność uszczelek to kolejna kwestia, która jest pomijana. Temperatura sprężonego powietrza i obecność mgły olejowej mogą powodować pęcznienie, kurczenie się lub pękanie uszczelek gumowych. Niezbędne jest sprawdzenie, czy materiał uszczelnienia jest zgodny z zakresem temperatur roboczych. Wewnętrzna praktyka produkcyjna w CKT polega na testowaniu uszczelek w 100% wewnętrznym procesie montażu, co zapewnia dobry wgląd w zachowanie uszczelek w kontrolowanych warunkach produkcyjnych.
Rutynowa konserwacja powinna obejmować sprawdzenie regulacji amortyzacji cylindra, czyszczenie tłumików wydechu i sprawdzenie, czy przełączniki magnetyczne nie zmieniły swojej pozycji montażowej. W wielu fabrykach prosta zmiana położenia opóźnień przełączników jest główną przyczyną utraty przez maszynę jednego lub dwóch uderzeń na minutę. Akustyczna kontrola szczelności za pomocą roztworu mydła lub nowoczesnego detektora ultradźwiękowego pozwala wykryć nieszczelności w złączach, które są największym źródłem marnowanej energii w instalacjach pneumatycznych.
Kiedy niezawodność cylindra staje się krytyczna, pojawia się temat montażu i osiowania cylindra. Niewspółosiowość osi cylindra i ruchomego obciążenia może skrócić rzeczywistą żywotność do zaledwie ułamka projektowanej trwałości. Zrozumienie ukryte koszty nieprawidłowego montażu butli jest ważniejszy niż wybór najdroższego cylindra.
Często zadawane pytania
Jak wybrać odpowiedni sprzęt automatyki pneumatycznej do mojej maszyny?
Zacznij od zdefiniowania zadania: przesuwanie, chwytanie, naciskanie, podnoszenie lub sortowanie. Zdefiniuj masę ładunku, długość skoku, wymaganą prędkość, dostępne ciśnienie robocze, częstotliwość cykli i warunki środowiskowe. Na podstawie tych kryteriów oblicz wymagany otwór, wybierz zawór elektromagnetyczny o odpowiedniej wartości Cv i wybierz zawór F.R.L. dostosowany do całkowitego przepływu. Do obsługi próżni wybierz generator zapewniający wymagany poziom podciśnienia i przepływ ssania, a następnie dopasuj typ przyssawki do powierzchni części. W tej kolejności komponenty są wybierane na podstawie mierzalnych wymagań maszyny, a nie preferencji.
Dlaczego mój sprzęt do automatyzacji pneumatycznej działa wolno i zawodnie?
W większości przypadków przyczyną jest połączenie spadku ciśnienia i niewystarczającego przepływu. Niewymiarowy F.R.L. lub częściowo zatkany filtr jest głównym winowajcą. Zbyt mały zawór elektromagnetyczny ogranicza przepływ powietrza do cylindra, spowalniając prędkość skoku. Nieszczelne złącza i zużyte uszczelki również powodują stopniową utratę ciśnienia. Sprawdź ciśnienie na wlocie do butli i porównaj je z ciśnieniem na stacji reduktora; warto zbadać spadek o więcej niż 0,02 do 0,05 MPa.
Jak często należy wymieniać elementy pneumatyczne w zastosowaniach przemysłowych?
Częstotliwość wymiany zależy od liczby cykli, ciśnienia roboczego, jakości powietrza i warunków obciążenia. W maszynach o dużej liczbie cykli zawory elektromagnetyczne są często sprawdzane po 5 milionach cykli. Uszczelnienia cylindrów mogą wymagać naprawy po 3 do 5 milionach cykli ciągłej pracy. Filtry zazwyczaj wymagają wymiany wkładu co 4000 do 8000 godzin, w zależności od zanieczyszczenia. Najbardziej niezawodnym podejściem jest śledzenie liczby cykli i wymiana kluczowych komponentów po zakończeniu ich okresu użytkowania, zamiast czekać na całkowitą awarię.
Jaka jest różnica między jednostopniowymi i wielostopniowymi generatorami próżni?
Generatory jednostopniowe są kompaktowe i zapewniają umiarkowane podciśnienie dzięki prosto zaprojektowanym dyszom wewnętrznym. Są powszechnie stosowane do małych części w zastosowaniach typu pick-and-place. Generatory wielostopniowe mają wiele dysz połączonych szeregowo lub równolegle, wytwarzając wyższą próżnię i większy przepływ ssania przy niższym zużyciu sprężonego powietrza na jednostkę podciśnienia. Są one przeznaczone do materiałów porowatych, dłuższych linii ssących lub zastosowań, w których wiele przyssawek jest dostarczanych w grupie.
Jak mogę zmniejszyć zużycie sprężonego powietrza w układzie pneumatycznym bez utraty wydajności cięcia?
Zmniejsz ciśnienie robocze do najniższego akceptowalnego poziomu, ponieważ zużycie powietrza jest proporcjonalne do ciśnienia bezwzględnego. Wybierz cylindry o minimalnej niezbędnej długości skoku. Tam, gdzie wymagana jest wysoka próżnia, należy stosować generatory próżni o konstrukcji wielostopniowej. Wyeliminuj wycieki poprzez konserwację złączek i armatury. Sprawdź F.R.L. w przypadku spadku ciśnienia, a smarownica w przypadku nadmiernego przepływu oleju. W wielu przypadkach samo naprawienie nieszczelności może zmniejszyć zużycie powietrza o 20 do 30 procent, bez zmiany jakichkolwiek parametrów procesu.