

Co właściwie wyróżnia niezawodność Producent chwytaków pneumatycznych Od reszty
Krótka odpowiedź: niezawodnego producenta chwytaków pneumatycznych definiują trzy mierzalne rzeczy, a nie kopia marketingowa — powtarzalna siła chwytu w tysiącach cykli, uszczelniona konstrukcja odporna na wnikanie kurzu i wilgoci oraz dokładność skoku szczęki w zakresie od 0,02 mm do 0,05 mm. Wszystko inne – kolor powłoki, grubość katalogowa czy wielkość salonu – jest drugorzędne. Kupujący poszukujący producentów chwytaków pneumatycznych zazwyczaj próbują rozwiązać jeden z dwóch problemów: chwytak, który zużywa się zbyt szybko na linii dużej prędkości, lub chwytak, który nie jest w stanie utrzymać stałej siły na częściach o różnym wykończeniu powierzchni. Obydwa problemy mają swoje źródło w wyborach projektowych podejmowanych na etapie produkcji, dlatego w tym przewodniku skupiono się na tym, co należy sprawdzić przed złożeniem zamówienia, a nie na ogólnych opisach produktów.
Chwytaki pneumatyczne pozostają najbardziej opłacalną opcją oprzyrządowania na końcu ramienia do powtarzalnych prac typu pick-and-place, a popyt utrzymuje się na wysokim poziomie w 2026 r. w związku z ciągłym rozwojem montażu elektroniki, linii podzespołów samochodowych i automatyzacji pakowania. Zhejiang CKT Pneumatic Co., Ltd zbudował swój katalog wokół dokładnie tej krzywej popytu, produkując linie chwytaków równoległych, kątowych i trójszczękowych przeznaczonych dla integratorów OEM, którzy potrzebują stałych czasów realizacji, a także stałej wydajności.
Jak chwytak pneumatyczny faktycznie przekształca ciśnienie powietrza w siłę chwytu
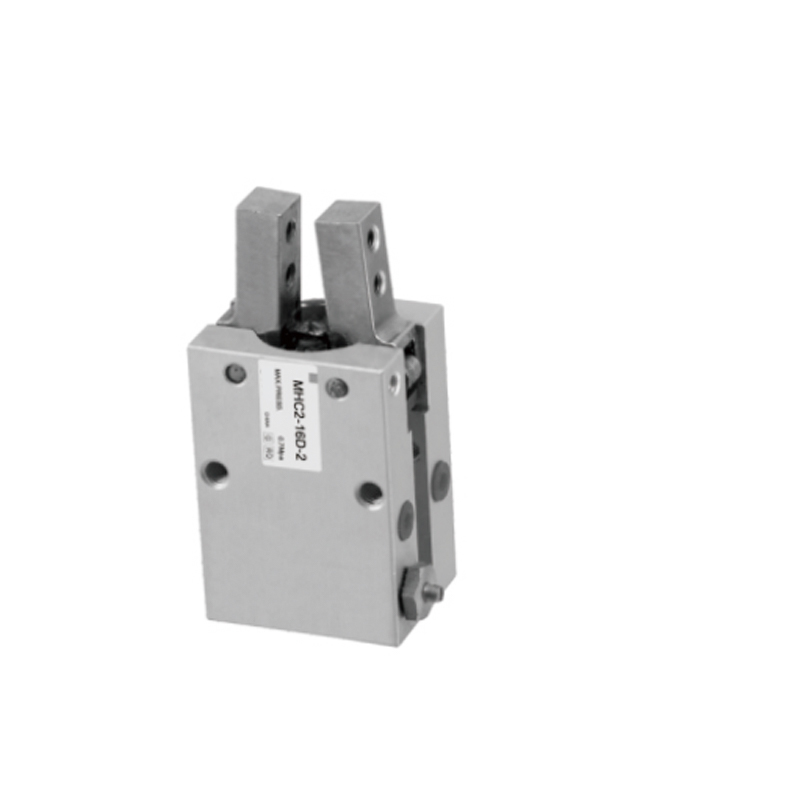
Chwytak pneumatyczny to mechaniczny siłownik, który przekształca ciśnienie sprężonego powietrza w liniowy lub kątowy ruch szczęki za pomocą mechanizmu tłokowo-krzywkowego lub tłokowo-zębatkowego. Powietrze wpływa do jednego otworu, popycha tłok wzdłuż otworu, a ruch tłoka przekłada się na siłę zamykania szczęk poprzez mechaniczne połączenie. Zależność jest prosta, ale często błędnie rozumiana przez kupujących porównujących arkusze specyfikacji:
Podstawowe komponenty w kolejności
- Korpus cylindra — mieści tłok i określa średnicę otworu, która bezpośrednio określa maksymalną teoretyczną siłę
- Tłok i tłoczysko — ruchomy element, na który działa ciśnienie powietrza z jednej lub obu stron
- Połączenie krzywkowe lub zębatkowe — przekształca liniowy ruch tłoka w ruch szczęk, równoległy lub kątowy
- Prowadnice szczęk — łożyska liniowe lub prowadnice w kształcie jaskółczego ogona, które zapobiegają luzom bocznym ruchu szczęk
- Uszczelki — element najbardziej odpowiedzialny za długoterminową niezawodność, ponieważ zużycie uszczelek jest główną przyczyną spadku siły w terenie
Wzór używany przez integratorów do oszacowania teoretycznej siły chwytania to: F = P × A × n , gdzie P to ciśnienie powietrza zasilającego, A to efektywna powierzchnia tłoka, a n to liczba szczęk stykających się z częścią. Liczba ta jest zawsze pułapem, a nie gwarancją — rzeczywista siła chwytu spada o około 15% do 30% w zależności od strat tarcia w połączeniu i właśnie dlatego dwa chwytaki o identycznych średnicach otworów mogą działać bardzo różnie w zależności od tolerancji obróbki i konstrukcji połączenia.
Obwody jednostronnego działania a obwody dwustronnego działania
Chwytaki jednostronnego działania wykorzystują sprężynę naciskową, która przywraca szczęki do ich domyślnego położenia, co oznacza, że ciśnienie powietrza działa tylko w jednym kierunku. Konstrukcja ta jest powszechna w przypadku mniejszych średnic otworów, gdzie ze względów bezpieczeństwa pożądane jest normalnie zamknięte położenie szczęk, ponieważ część pozostaje uchwycona w przypadku utraty ciśnienia powietrza w połowie cyklu. Zamiast tego chwytaki dwustronnego działania kierują powietrze na obie strony tłoka przez dwa oddzielne porty, wytwarzając bardziej stałą siłę zarówno w kierunku otwierania, jak i zamykania, kosztem konieczności stosowania elektrozaworu 5/2 lub 5/3 zamiast prostszego zaworu 3/2 stosowanego w obwodach jednostronnego działania.
Rola kontroli przepływu i amortyzacji
Zawory sterujące przepływem zamontowane w każdym porcie powietrznym regulują prędkość ruchu tłoka, co ma większe znaczenie, niż zakłada większość kupujących. Szczęka, która zatrzaskuje się zbyt szybko na delikatnej części, grozi jej pozostawieniem śladów lub pęknięciem, natomiast szczęka, która zamyka się zbyt wolno, staje się wąskim gardłem w szybkim cyklu podnoszenia i umieszczania. Producenci, którzy zamiast stałych kryz wbudowanych w regulowane porty kontroli przepływu, dają integratorom więcej miejsca na dostrojenie czasu cyklu bez dodawania zewnętrznego osprzętu zaworowego. Amortyzacja na końcu skoku, zwykle uzyskiwana za pomocą małego zderzaka z elastomeru lub wewnętrznej komory poduszki powietrznej, zmniejsza wstrząsy mechaniczne mechanizmu łączącego w pozycjach całkowicie otwartej i całkowicie zamkniętej — szczegół, który widać w wskaźnikach trwałości cyklu znacznie częściej, niż przyznaje to większość arkuszy specyfikacji.
Porównanie czterech typów chwytaków powszechnie produkowanych przez producentów
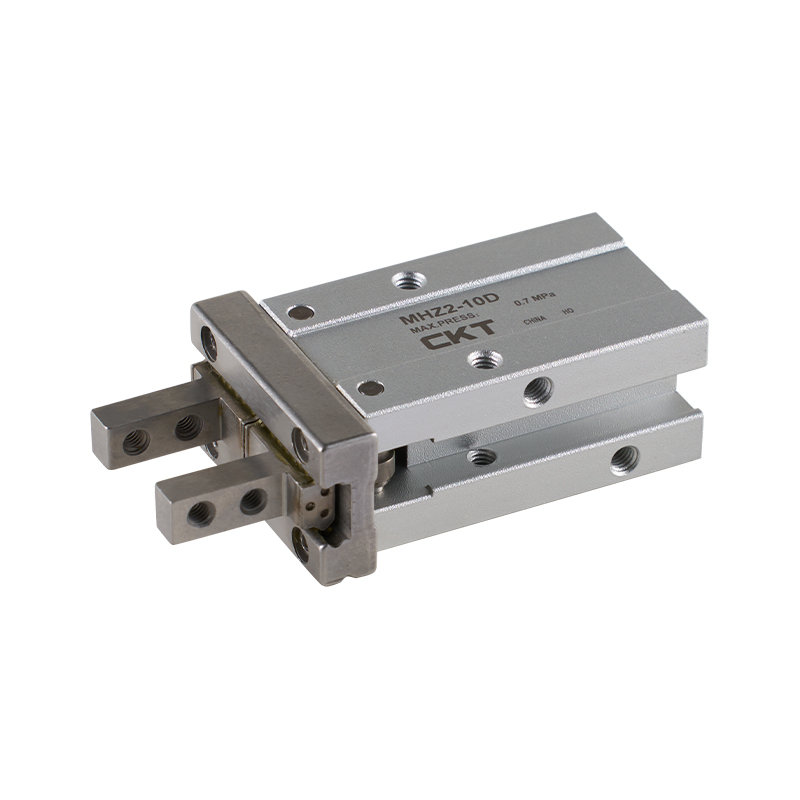
Nie każdy chwytak pneumatyczny jest zbudowany w ten sam sposób, a wybór niewłaściwego typu do danego zastosowania jest najczęstszym błędem zakupowym. Poniższa tabela odzwierciedla typowe specyfikacje opublikowane przez średniej wielkości chińskich producentów produkujących standardowe linie chwytaków katalogowych w roku 2026.
| Typ chwytaka | Ruch szczęki | Typowy zakres otworów | Najlepiej nadaje się do |
|---|---|---|---|
| Równoległy (dwuszczękowy) | Obie szczęki poruszają się symetrycznie do wewnątrz | od 10 mm do 63 mm | Części płaskie lub cylindryczne wymagające wyśrodkowanego chwytania |
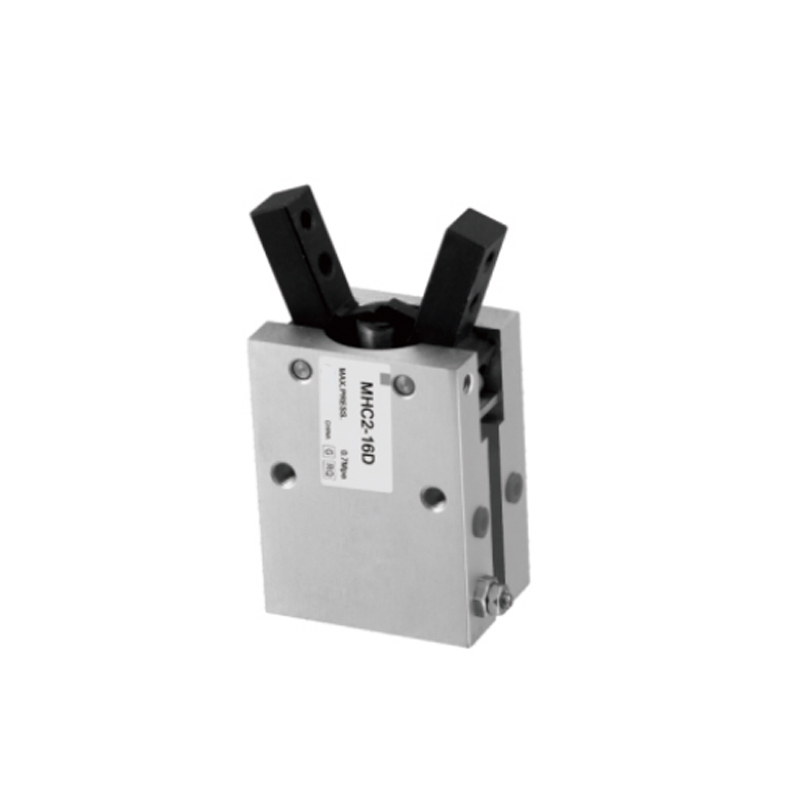
| Kątowy | Szczęki otwierają się na sworzniu | 16 mm do 50 mm | Ograniczone przestrzenie, w których liniowy ruch szczęk jest ograniczony |
| Trójszczękowy centryczny | Trzy szczęki zamykają się jednocześnie w kierunku środka | 20 mm do 80 mm | Okrągłe lub symetryczne przedmioty wymagające samocentrowania |
| Dźwignia przełączająca | Szczęki blokowane za pomocą mechanicznego przełącznika na końcu skoku | 25 mm do 100 mm | Ciężkie części wymagające siły trzymania nawet po utracie powietrza |
Chwytaki równoległe stanowią największą część zamówień, ponieważ większość zadań typu pick-and-place w elektronice i lekkim montażu obejmuje części płaskie lub pudełkowate. Chwytaki trójszczękowe cieszą się stałym popytem ze strony producentów zaopatrujących sektor motoryzacyjny i obróbkę skrawaniem, gdzie dominują półfabrykaty okrągłe i elementy cylindryczne.
Obliczanie faktycznie potrzebnej siły chwytania
Integratorzy kierują się zasadą: wymagana siła chwytu powinna być minimalna 4 do 6 razy więcej niż masa obsługiwanej części i wyższe w przypadku części poruszających się z dużą prędkością lub poddawanych obciążeniom udarowym, takim jak nagłe zatrzymania na linii zasilanej przenośnikiem. Element o masie 2 kg poruszający się ze standardową prędkością podnoszenia i umieszczania zwykle wymaga siły uchwytu od 80 N do 120 N jako marginesu bezpieczeństwa, a nie samych 20 N, których wymagałaby sama grawitacja.
Producenci, którzy rozumieją to rozróżnienie – zamiast po prostu podawać najwyższą teoretyczną siłę w arkuszu specyfikacji – zwykle udzielają dokładniejszych wskazówek dotyczących doboru na etapie wyceny. Jest to obszar, w którym bezpośrednia współpraca z zespołem inżynierów producenta, a nie z firmą zajmującą się wyłącznie handlem, zwykle daje lepsze wyniki, ponieważ pytania dotyczące rozmiaru wymagają osoby znającej wewnętrzną geometrię połączeń, a nie tylko opublikowaną średnicę otworu.
Przykładowy wymiar
Rozważmy wspornik z odlewanego metalu o masie 1,5 kg, poruszany z umiarkowaną prędkością podnoszenia i umieszczania, z dwiema stykającymi się szczękami. Przy zastosowaniu współczynnika bezpieczeństwa od 4 do 6 razy docelowa siła chwytu mieści się w przedziale od 59 N do 88 N. Jeśli ciśnienie zasilania jest ustalone na 0,5 MPa, wymagana efektywna powierzchnia tłoka działa wstecz od F = P × A × n: przy n = 2 szczęk, rozwiązanie A daje w przybliżeniu 59 do 88 milimetrów kwadratowych efektywnej powierzchni tłoka na szczękę po uwzględnieniu strat tarcia w połączeniach wynoszących około 25%. W praktyce wskazuje to integratorowi na chwytak o średnicy od 20 mm do 25 mm, a nie mniejszy moduł 16 mm, który spełniałby jedynie wymagania docelową siłę na samym szczycie zakresu ciśnienia znamionowego, nie pozostawiając marginesu bezpieczeństwa, jeśli ciśnienie powietrza w warsztacie waha się podczas szczytowego zapotrzebowania na sprężarkę.
Dlaczego tarcie powierzchniowe zmienia matematykę
W powyższych obliczeniach przyjęto umiarkowany współczynnik tarcia pomiędzy palcem szczęki a powierzchnią części, zwykle w zakresie od 0,15 do 0,3 dla metalu obrobionego na styku metalu obrobionego. Części z zaolejonymi, polerowanymi lub malowanymi proszkowo powierzchniami mogą znacznie obniżyć ten współczynnik, co oznacza, że ta sama teoretyczna siła chwytu przekłada się na mniejszą rzeczywistą zdolność trzymania. Dlatego tak często wymagane są niestandardowe wkładki na palce szczękowe z teksturowanymi lub pokrytymi polimerem powierzchniami stykowymi — podnoszą efektywny współczynnik tarcia bez konieczności stosowania większego i droższego korpusu chwytaka.
Czynniki jakości materiałów i konstrukcji determinujące żywotność
Dwa chwytaki mogą wyglądać identycznie na karcie specyfikacji, a mimo to działać bardzo różnie w ciągu 24-miesięcznego okna serwisowego. Wyróżniki są prawie zawsze ukryte w doborze materiałów i wewnętrznych tolerancjach, a nie w czymkolwiek widocznym z zewnątrz.
Materiały korpusu i tłoka
Korpusy ze stopu aluminium, zwykle anodowane po obróbce, pozostają standardem w zastosowaniach wrażliwych na ciężar, podczas gdy szyny prowadzące ze stali hartowanej wewnątrz prowadnic szczęk są odporne na zużycie znacznie lepiej niż nieobrobione prowadnice aluminiowe w warunkach dużej liczby cykli. Producenci produkujący chwytaki o wytrzymałości powyżej 2 milionów cykli prawie zawsze używają hartowanej i szlifowanej stali do produkcji szyn prowadzących szczęk , ponieważ kontakt aluminium z aluminium na suwaku szczęki jest najczęstszym źródłem przedwczesnego luzu.
Wybór związku uszczelniającego
Uszczelnienia z kauczuku nitrylowego (NBR) dobrze radzą sobie w standardowych warunkach panujących w warsztacie, ale uszczelnienia z fluorowęglowodoru (FKM) są preferowane tam, gdzie temperatura otoczenia przekracza 60°C lub gdzie chwytak jest narażony na mgłę chłodziwa, co jest powszechne w zastosowaniach w komorach obróbczych. Nabywcy zaopatrujący się u producentów chwytaków pneumatycznych do linii pakowania żywności powinni szczególnie potwierdzić kompatybilność masy uszczelniającej, ponieważ standardowe uszczelki NBR mogą szybciej ulegać degradacji w wyniku powtarzanych cykli zmywania.
| Komponent | Materiał standardowy | Ulepszona opcja |
|---|---|---|
| Ciało | Anodowany stop aluminium | Twarde anodowane aluminium do środowisk ściernych |
| Szyna prowadząca szczęki | Stal nawęglana | Stal szlifowana i chromowana |
| Uszczelki | NBR (kauczuk nitrylowy) | FKM (fluorowęglowodór) odporny na działanie wysokiej temperatury lub chłodziwa |
| Wkładki na palce szczęki | Stal, niehartowana | Niestandardowo obrabiane według geometrii części, często z powłoką polimerową |
Zużycie powietrza to rzeczywisty koszt operacyjny, a nie refleksja
Każdy cykl chwytaka zużywa stałą objętość sprężonego powietrza proporcjonalną do średnicy otworu i długości skoku, a sprężone powietrze jest jednym z droższych mediów w typowej fabryce, po uwzględnieniu strat wytwarzania i dystrybucji. Praca chwytaka o średnicy 20 mm raz na sekundę przez trzy zmiany może pochłonąć znacznie większą część wydajności sprężarki niż budżet integratora przewidziany na etapie planowania. Nabywcy oceniający wielu producentów chwytaków pneumatycznych powinni zapytać o typowe zużycie powietrza na cykl przy skoku znamionowym, a nie tylko o średnicę otworu, ponieważ dwa chwytaki o tym samym średnicy mogą różnić się długością skoku, a tym samym poborem powietrza na cykl.
Chwytaki pneumatyczne kontra elektryczne
Chwytaki elektryczne zyskały popularność w zastosowaniach wymagających programowalnego sprzężenia zwrotnego siły lub położenia, ale chwytaki pneumatyczne pozostają dominujące w przypadku prostych prac typu „podnieś i umieść” ze względu na niższy koszt jednostkowy i prostsze wymagania dotyczące sterowania. Poniższe porównanie odzwierciedla typowe kompromisy, jakie kupujący rozważają przy podejmowaniu decyzji między nimi.
| Czynnik | Chwytak pneumatyczny | Chwytak elektryczny |
|---|---|---|
| Koszt jednostkowy | Niższa, zazwyczaj ułamek równoważnej jednostki elektrycznej | Wyższe ze względu na koszt silnika i sterownika |
| Kontrola siły | Ustalane przez ciśnienie zasilania, regulowane tylko za pomocą regulatora | Programowalne i powtarzalne na wielu poziomach siły |
| Potrzebna infrastruktura | Zasilanie i filtracja sprężonego powietrza | Okablowanie elektryczne i sterownik ruchu |
| Prędkość cyklu | Ogólnie szybciej w przypadku prostego ruchu otwierania i zamykania | Nieco wolniejszy, ale z lepszą kontrolą pozycji |
Gdzie chwytaki pneumatyczne wykonują najcięższe prace w różnych gałęziach przemysłu
Zapotrzebowanie na producentów chwytaków pneumatycznych obejmuje szerszy zakres branż, niż początkowo spodziewa się większość nabywców, a wymagania dotyczące rozmiaru i konfiguracji szczęk znacznie się między nimi różnią.
- Montaż elektroniki — chwytaki równoległe o małej średnicy w zakresie od 6 mm do 20 mm do przenoszenia modułów PCB, złączy i małych obudów
- Podzespół samochodowy — chwytaki trójszczękowe i przegubowe o średnim i dużym prześwicie do elementów silnika, bieżni łożysk i cylindrycznych części metalowych
- Pakowanie i obsługa skrzynek — chwytaki kątowe z wydłużonymi palcami szczęki do kartonów, torebek i towarów o nieregularnych miękkich opakowaniach
- Opieka nad maszynami — chwytaki równoległe o dużej wytrzymałości, przystosowane do powtarzalnego narażenia na działanie chłodziwa i wiórów metalowych wewnątrz gniazd roboczych CNC
- Montaż urządzenia medycznego — precyzyjne chwytaki o małej średnicy z wąskimi tolerancjami powtarzalności, często poniżej 0,02 mm
Szczególnie zastosowania związane z obsługą maszyn skłaniają producentów do stosowania uszczelnionych obudów chwytaków o stopniu ochrony IP64, ponieważ przedostawanie się chłodziwa do otworu tłoka jest jednym z najszybszych sposobów skrócenia żywotności instalacji chwytaka sąsiadującego z systemem CNC.
Montaż chwytaka na ramieniu robota lub stałej ramie automatyki
Większość chwytaków pneumatycznych jest dostarczana ze znormalizowanym wzorem kołnierza montażowego, który pasuje do typowych interfejsów nadgarstka robota, ale nabywcy integrujący chwytak ze stałą ramą typu „podnieś i umieść” zamiast z ramieniem robota często potrzebują prostszego mocowania wspornika. Wczesne potwierdzenie interfejsu montażowego pozwala uniknąć częstych opóźnień, gdy chwytak jest dostarczany prawidłowo zbudowany, ale integrator musi obrobić płytkę adaptera przed rozpoczęciem instalacji. Poprowadzenie kabli i przewodów powietrznych również zasługuje na wczesną uwagę — chwytaki zamontowane na ruchomym nadgarstku robota wymagają elastycznego węża powietrznego przystosowanego do ciągłej pracy przy ciągłym zginaniu, co ma inną specyfikację niż sztywny przewód powietrzny używany w chwytaku o stałej pozycji.
Opcje sprzężenia zwrotnego czujnika
Wykrywanie położenia chwytaka pneumatycznego odbywa się zazwyczaj za pomocą magnetycznych kontaktronów lub czujników półprzewodnikowych zamontowanych w szczelinie wzdłuż korpusu cylindra i wykrywa, kiedy tłok osiąga położenie całkowicie otwarte lub całkowicie zamknięte. To binarne sprzężenie zwrotne otwarcia/zamknięcia jest wystarczające w przypadku większości zadań typu „podnieś i umieść”, ale aplikacje wymagające wykrycia części, która jest obecna, ale ma mniejsze wymiary, czasami nazywane funkcją częściowego zamknięcia lub wykrywania części, wymagają pośredniego położenia czujnika lub analogowego obwodu wykrywania części opartego na ciśnieniu. Kupujący spełniający to wymaganie powinni potwierdzić zgodność gniazda czujnika i typ czujnika na etapie wyceny, a nie po obróbce chwytaka.
Praktyki konserwacyjne wydłużające żywotność chwytaka poza okres gwarancyjny
- Co miesiąc sprawdzaj filtrację przewodu powietrza — zanieczyszczenie cząstkami stałymi w powietrzu nawiewanym jest główną przyczyną przyspieszenia zużycia uszczelek
- Dosmaruj ponownie otwór tłoka w ustalonych odstępach czasu, zamiast czekać na spadek wydajności, zazwyczaj co 500 000 do 1 000 000 cykli, w zależności od cyklu pracy
- Co kwartał sprawdzaj luz prowadnicy szczęki za pomocą czujnika zegarowego; luz przekraczający 0,1 mm sygnalizuje zużycie szyny prowadzącej wymagające wymiany
- Sprawdź moment dokręcania śrub mocujących po pierwszym miesiącu pracy, ponieważ w przypadku nowo zainstalowanego oprzyrządowania często dochodzi do luzowania wibracyjnego
- Jeśli to możliwe, śledź liczbę cykli na chwytak, ponieważ większość producentów ocenia żywotność w cyklach, a nie w czasie kalendarzowym
Zakłady, które wdrażają planowe smarowanie otworów zamiast konserwacji reaktywnej, zazwyczaj zgłaszają, że żywotność chwytaka wydłuża się o 30% do 40% w stosunku do wartości bazowych producenta, na podstawie dzienników konserwacji udostępnianych przez średniej wielkości integratorów automatyki obsługujących wielozmianowe linie produkcyjne.
Typowe objawy polowe i ich zwykłe znaczenie
| Objaw | Prawdopodobna przyczyna | Typowa poprawka |
|---|---|---|
| Siła chwytu stopniowo słabnie | Zużycie uszczelki lub zadrapania otworu spowodowane zanieczyszczonym powietrzem | Wymień zestaw uszczelek, sprawdź filtrację przed filtrem |
| Luzy szczęki lub kołysanie przy pełnym wysunięciu | Zużycie szyny prowadzącej na skutek dużej liczby cykli | Wymienić zespół szyny prowadzącej |
| Powolny lub powolny czas cyklu | Zbyt mały rozmiar przewodu doprowadzającego powietrze lub zatkana kontrola przepływu | Sprawdź średnicę przewodu i wyczyść kryzę kontroli przepływu |
| Słyszalny wyciek powietrza z nadwozia | Awaria uszczelki tłoka lub luźne mocowanie przyłącza | Najpierw dokręć złączki, a następnie sprawdź uszczelki wewnętrzne |
| Niespójny odbiór części | Zużyta lub zanieczyszczona powierzchnia palca szczęki | Oczyść lub wymień wkładki palców szczęki |
Co należy sprawdzić przed złożeniem zamówienia u producenta chwytaków pneumatycznych
Zaopatrywanie się u zagranicznych producentów wprowadza warstwę należytej staranności, którą krajowi nabywcy czasami pomijają, a pominięcie tego jest przyczyną większości żalów związanych z zaopatrzeniem. Przed potwierdzeniem zamówienia kupujący powinien zwrócić się bezpośrednio do zespołu inżynierów sprzedaży producenta o następujące informacje:
Dokumentacja na żądanie
- Rzeczywiste zmierzone krzywe siły w zależności od ciśnienia, a nie tylko teoretyczna wartość oparta na wzorze
- Znamionowa trwałość cyklu przy określonym cyklu pracy odpowiadającym Twojemu zastosowaniu, ponieważ wartość znamionowa wynosząca 5 milionów cykli przy niskiej prędkości nie jest przenoszona bezpośrednio na linię o dużej prędkości
- Przykładowy raport z kontroli wymiarowej dotyczący równoległości szczęk i powtarzalności
- Standardowy czas realizacji w porównaniu z czasem realizacji niestandardowej obróbki szczęk szczękowych, co często stanowi faktyczne wąskie gardło w harmonogramie projektu
Zhejiang CKT Pneumatic Co., Ltd jest jednym z kilku uznanych chińskich producentów w tej branży, którzy dostarczają zarówno standardowe linie chwytaków katalogowych, jak i niestandardową obróbkę palców szczękowych dla integratorów OEM, a ta sama powyższa lista kontrolna należytej staranności ma zastosowanie niezależnie od tego, którego producenta chwytaków pneumatycznych ocenia kupujący. Zamawianie próbek do testów w cyklu wewnętrznym przed zleceniem pełnego zamówienia produkcyjnego pozostaje najbardziej niezawodnym sposobem sprawdzenia nowej relacji z dostawcą, szczególnie w przypadku nabywców integrujących chwytaki z linią, w której koszty przestojów są wysokie.
Jak wygląda typowy harmonogram wyceny
W przypadku standardowych rozmiarów otworów katalogowych bez niestandardowych palców szczękowych, realizacja oferty od uznanego producenta jest zwykle szybka, często w ciągu jednego do dwóch dni roboczych po potwierdzeniu wymaganej siły, skoku i interfejsu montażowego. Niestandardowa obróbka palców szczęki znacząco wydłuża tę oś czasu, ponieważ wymaga cyklu przeglądu rysunku przed rozpoczęciem oprzyrządowania. Kupujący, dla których termin realizacji jest napięty, powinni jak najwcześniej przesłać rysunki części dotyczące projektu palca szczęki, nawet przed ostatecznym określeniem rozmiaru otworu, ponieważ o geometrii palca szczęki i rozmiarze chwytaka często decyduje się łącznie, a nie według ścisłej kolejności.
Budowanie uczciwego obrazu całkowitego kosztu posiadania
Cena jednostkowa to tylko jedna pozycja w rzeczywistym koszcie wdrożenia chwytaka pneumatycznego na linii produkcyjnej. Pełne porównanie całkowitych kosztów pomiędzy dwiema konkurencyjnymi ofertami powinno obejmować cenę jednostkową chwytaka, oczekiwany koszt wymiany zestawu uszczelek w okresie trzech lat, koszt zużycia powietrza przy rzeczywistej wydajności energii elektrycznej i sprężarki w obiekcie oraz koszt robocizny związanej z planową konserwacją w porównaniu z naprawą reaktywną. Chwytak wyceniony na początku o 10% wyżej, ale charakteryzujący się dwukrotnie dłuższą żywotnością w przypadku hartowanych szyn prowadzących, często okazuje się tańszy w przypadku trzyletniego wdrożenia po uwzględnieniu robocizny zastępczej i przestojów linii, dlatego sama cena jednostkowa jest słabą podstawą do porównywania producentów chwytaków pneumatycznych.
Skrócony słownik referencyjny dotyczący arkuszy specyfikacji chwytaków
| Termin | Co to znaczy |
|---|---|
| Średnica otworu | Wewnętrzna średnica cylindra, główny czynnik wpływający na teoretyczną siłę wyjściową |
| Skok na szczękę | Odległość, jaką pokonuje każda szczęka od pełnego otwarcia do całkowitego zamknięcia |
| Powtarzalność | Jak konsekwentnie szczęki powracają do tej samej pozycji cykl po cyklu |
| Znamionowa żywotność cyklu | Liczba cykli otwierania i zamykania, które chwytak ma wykonać, zanim konieczny będzie poważny serwis |
| Nośność momentowa | Maksymalne obciążenie mimośrodowe lub obciążenie momentem obrotowym, jakie prowadnice szczęk mogą wytrzymać bez przyspieszonego zużycia |
| Ocena IP | Znormalizowana skala opisująca odporność na przedostawanie się pyłów i cieczy do obudowy chwytaka |
Często zadawane pytania
Jakiego ciśnienia powietrza wymaga większość chwytaków pneumatycznych do prawidłowego działania?
Większość przemysłowych chwytaków pneumatycznych jest przystosowana do pracy w zakresie ciśnień roboczych od 0,3 MPa do 0,7 MPa (około 44 do 100 psi), przy czym najczęstszym punktem pracy w standardowych systemach powietrza warsztatowego jest 0,5 MPa do 0,6 MPa. Praca poniżej minimalnej wartości znamionowej zmniejsza proporcjonalnie dostępną siłę chwytu, a przekroczenie maksymalnej wartości znamionowej przyspiesza zużycie uszczelki.
Jak długo zwykle wytrzymują chwytaki pneumatyczne, zanim wymagają wymiany?
Standardowe chwytaki katalogowe mają zwykle trwałość od 3 milionów do 10 milionów cykli, w zależności od rozmiaru otworu, materiału prowadnicy szczęk i cyklu pracy. Modele do dużych obciążeń z szynami prowadzącymi ze stali hartowanej i ulepszonymi uszczelnieniami mogą znacznie wykraczać poza ten zakres przy planowym smarowaniu.
Czy chwytaki pneumatyczne mogą utrzymać część w przypadku utraty dopływu powietrza w połowie cyklu?
Standardowe chwytaki równoległe wspomagane sprężyną lub chwytaki podwójnego działania zazwyczaj zwalniają lub tracą siłę trzymania w przypadku spadku ciśnienia powietrza, dlatego też konstrukcje dźwigni przełączających są przeznaczone do zastosowań, w których siła trzymania musi być utrzymana nawet podczas chwilowej przerwy w dopływie powietrza.
Jaka jest różnica między chwytakami pneumatycznymi jednostronnego i dwustronnego działania?
Chwytaki jednostronnego działania wykorzystują ciśnienie powietrza do otwierania lub zamykania w jednym kierunku oraz sprężynę do cofania szczęk, podczas gdy chwytaki dwustronnego działania wykorzystują ciśnienie powietrza zarówno do otwierania, jak i zamykania, generalnie wytwarzając wyższą i bardziej stałą siłę w obu kierunkach kosztem konieczności stosowania dwóch przewodów pneumatycznych zamiast jednego.
Jak wybrać właściwy rozmiar otworu dla określonej masy części?
Zacznij od wymaganej siły chwytu (zwykle 4 do 6 razy większa od masy części, więcej w przypadku obsługi przy dużych prędkościach), a następnie porównaj tę wartość z opublikowanym przez producenta wykresem siły w zależności od ciśnienia dla każdego rozmiaru otworu przy dostępnym ciśnieniu zasilania, a nie dobieranie rozmiaru wyłącznie na podstawie wymiarów części.
Czy producenci chwytaków pneumatycznych zazwyczaj oferują niestandardową obróbkę palców szczękowych?
Tak, większość uznanych producentów oferuje niestandardową obróbkę palców szczękowych w celu dopasowania ich do określonej geometrii części, ponieważ standardowe palce szczęk płaskich rzadko są optymalne w przypadku części nieregularnych lub delikatnych. Czas realizacji palców niestandardowych jest zwykle dłuższy niż w przypadku standardowych jednostek katalogowych, dlatego należy to potwierdzić na wczesnym etapie procesu wyceny.
Ile powietrza zużywa typowy chwytak pneumatyczny na cykl?
Zużycie powietrza zależy od rozmiaru otworu i długości skoku, ale ogólnie rzecz biorąc, chwytak równoległy średniej wielkości o średnicy od 20 mm do 25 mm zwykle zużywa od 0,05 do 0,15 litra wolnego powietrza na pełny cykl przy ciśnieniu zasilania 0,5 MPa. Nabywcy obsługujący linie o dużej liczbie cykli powinni zażądać od producenta zmierzonych wartości zużycia, a nie dokonywać ich szacunków na podstawie samego rozmiaru otworu, ponieważ konstrukcja połączenia wpływa na rzeczywistą przetoczoną objętość.
Czy chwytaka pneumatycznego można używać w środowisku zmywalnym lub w pobliżu żywności?
Tak, ale zazwyczaj wymaga chwytaka zbudowanego z odpornych na korozję materiałów korpusu, ulepszonych mieszanek uszczelniających przystosowanych do zmywania chemikaliów i uszczelnionych gniazd czujników, aby zapobiec przedostawaniu się wilgoci. Standardowe jednostki katalogowe zwykle nie są przystosowane do powtarzalnego narażenia na zmywanie bez tych ulepszeń, dlatego należy to wyraźnie zaznaczyć przy składaniu zapytania o wycenę.
Jaka jest różnica między powtarzalnością szczęki a dokładnością szczęki?
Powtarzalność opisuje, jak konsekwentnie szczęki powracają do tej samej pozycji w powtarzanych cyklach, natomiast dokładność opisuje, jak blisko tej pozycji jest zamierzone położenie docelowe. Chwytak może charakteryzować się doskonałą powtarzalnością, ale nadal może znajdować się w nieco innym położeniu od rzeczywistego, jeśli nie został prawidłowo skalibrowany podczas instalacji, dlatego obie wartości mają znaczenie w przypadku precyzyjnych prac montażowych.
Skąd mam wiedzieć, czy potrzebuję chwytaka samocentrującego zamiast standardowego chwytaka równoległego?
Samocentrujące, zazwyczaj trójszczękowe, chwytaki są właściwym wyborem, gdy położenie środkowe części ma znaczenie dla dokładności umieszczenia dalszej części, a sama część jest okrągła lub symetryczna, ponieważ szczęki zamykają się jednocześnie w kierunku wspólnego środka niezależnie od tego, gdzie część wyląduje jako pierwsza w otworze szczęki. Standardowy dwuszczękowy chwytak równoległy nie gwarantuje takiego centrowania, chyba że część jest już dokładnie ustawiona przed zamknięciem szczęk.
Co powoduje, że w chwytaku pneumatycznym z czasem pojawia się nadmierne drganie szczęk?
Chybanie szczęk prawie zawsze wynika ze zużycia szyny prowadzącej lub łożyska liniowego, które utrzymuje szczękę poruszającą się po linii prostej. Zużycie to przyspiesza szybciej w przypadku aluminiowych szyn prowadzących w warunkach dużego obciążenia bocznego, dlatego też szyny prowadzące ze stali hartowanej są przeznaczone do zastosowań wymagających dużej liczby cykli lub dużych części.