

Co sprawia, że specjalistyczne cylindry przemysłowe są niezbędne w nowoczesnej automatyce
Specjalistyczne cylindry przemysłowe stanowią podstawę współczesnych systemów automatyki. Bez odpowiednio dopasowanego cylindra – czy to standard cylinder powietrzny lub specjalnie zaprojektowany siłownik liniowy — zautomatyzowane linie produkcyjne nie są w stanie osiągnąć czasów cykli, precyzji ani obciążalności, jakich wymaga nowoczesna produkcja. Krótka odpowiedź: odpowiedni cylinder bezpośrednio określa wydajność, powtarzalność i całkowity czas sprawności systemu. Każdy inny element pneumatycznej lub elektromechanicznej komórki automatyki zależy od działania cylindra zgodnie ze specyfikacją w każdym cyklu i milionach cykli.
W ciągu ostatnich dwóch dekad automatyka przemysłowa uległa radykalnym zmianom. Tam, gdzie kiedyś zwykłe, gotowe do użycia cylindry pneumatyczne wykonywały większość zadań związanych z przenoszeniem i umieszczaniem lub mocowaniem, dzisiejsze systemy wymagają cylindrów zaprojektowanych pod kątem określonych rozmiarów otworów, długości skoku, konfiguracji montażowych, ciśnień roboczych i warunków otoczenia. Cylinder niedopasowany pod względem średnicy otworu nawet o 10% może zmniejszyć siłę wyjściową na tyle, aby spowodować sporadyczne usterki, które w przypadku nieplanowanych przestojów kosztują tysiące dolarów na godzinę.
W tym artykule opisano, jak wybierać, określać specyfikacje i integrować specjalistyczne cylindry przemysłowe z systemami automatyki — zwracając uwagę na zmienne inżynieryjne, które mają największe znaczenie w rzeczywistych zastosowaniach.
Typy rdzeni cylindrów przemysłowych stosowanych w systemach automatyki
Nie wszystkie cylindry nadają się do wymiany. Inżynierowie automatycy muszą zrozumieć różnice funkcjonalne pomiędzy rodzinami cylindrów głównych przed określeniem komponentów do nowego ogniwa lub projektu modernizacji.
Pneumatyczne cylindry pneumatyczne
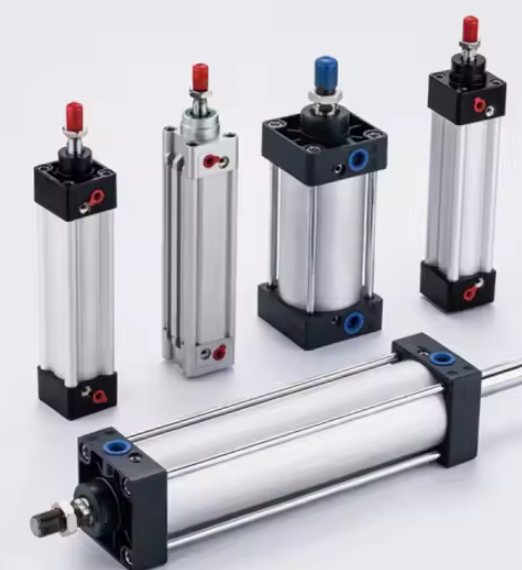
Siłownik pneumatyczny pozostaje najczęściej stosowanym siłownikiem w automatyce przemysłowej na całym świecie. Przekształca ciśnienie sprężonego powietrza w liniową siłę mechaniczną, dzięki czemu idealnie nadaje się do zastosowań wymagających dużej liczby cykli, gdzie koszt na skok musi pozostać minimalny. Standardowe ciśnienia robocze mieszczą się pomiędzy 0,4 MPa i 1,0 MPa (około 58 do 145 psi) , zapewniając siłę wyjściową skalowaną bezpośrednio w zależności od średnicy otworu. Cylinder pneumatyczny o średnicy 63 mm pracujący pod ciśnieniem 0,6 MPa generuje teoretyczny nacisk w przybliżeniu 1870 N — wystarczający do szerokiego zakresu zadań związanych z mocowaniem, wyrzucaniem i indeksowaniem części.
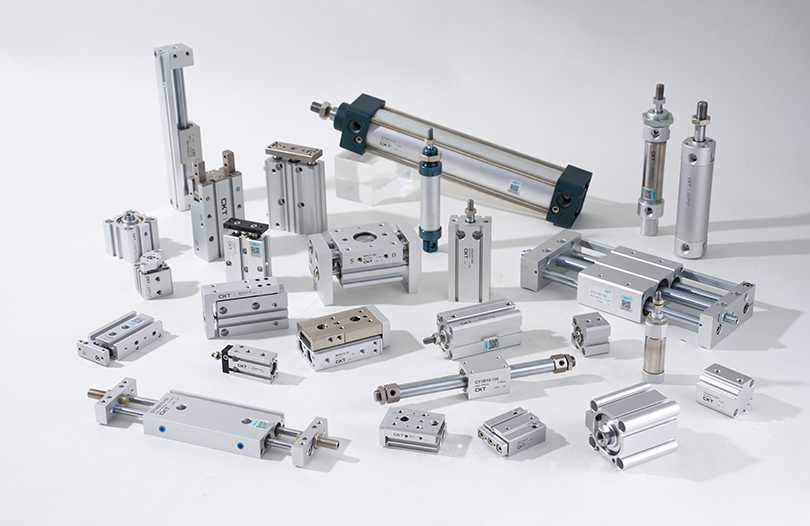
Nowoczesne specjalistyczne cylindry pneumatyczne wykraczają daleko poza podstawową konstrukcję dwustronnego działania. Inżynierowie określają teraz warianty, w tym:
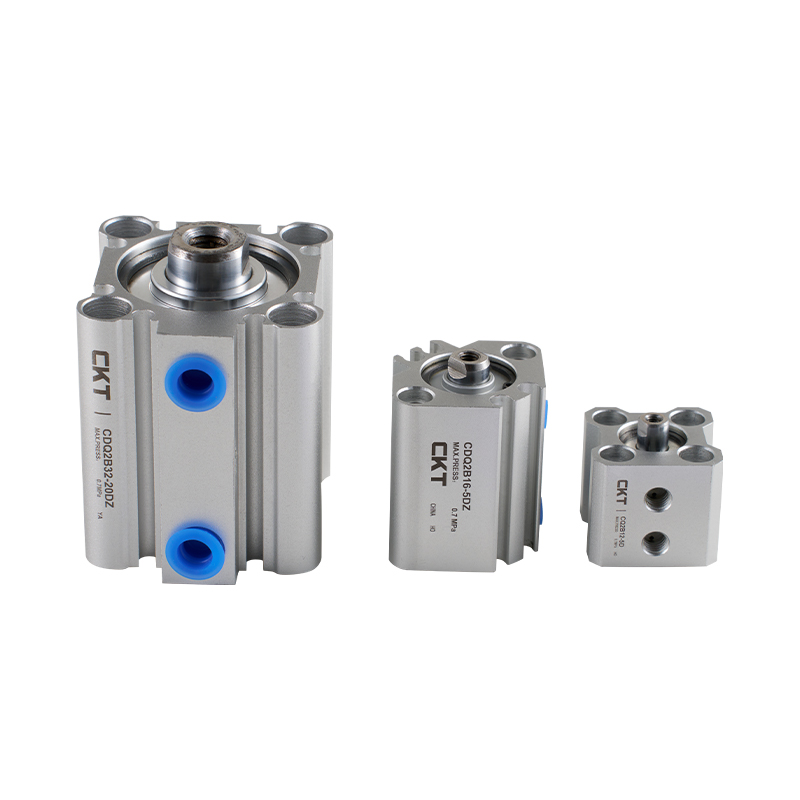
- Cylindry pneumatyczne kompaktowe/o krótkim skoku — stosowane w zamkniętych gniazdach montażowych, w których całkowita długość powłoki instalacyjnej jest mniejsza niż 100 mm
- Beztłokowe cylindry pneumatyczne — dla skoków przekraczających 1000 mm, gdzie standardowe tłoczysko spowodowałoby niedopuszczalny moment zginający
- Prowadzone cylindry powietrzne — warianty z prowadzeniem podwójnym lub profilowym, wytrzymujące obciążenia pozaosiowe do 500 N·m bez konieczności stosowania zewnętrznych szyn prowadzących
- Tandemowe cylindry pneumatyczne — dwa cylindry ułożone szeregowo i mające ten sam otwór, skutecznie podwajając siłę wyjściową bez zwiększania średnicy podstawy
- Butle powietrzne do pomieszczeń czystych — korpus ze stali nierdzewnej, uszczelki z PTFE i powłoki nie powodujące odgazowania dla środowisk klasy ISO 5 lub lepszych w półprzewodnikach i automatyce farmaceutycznej
Siłowniki hydrauliczne do automatyzacji dużych obciążeń
Tam, gdzie cylinder pneumatyczny osiąga maksymalną wartość siły praktycznej około 30 kN dla standardowych rozmiarów średnicy, cylindry hydrauliczne rozszerzają zakres do setek kiloniutonów. Systemy automatyki do tłoczenia metali, linii przesyłowych kucia i pras do montażu ciężkich części opierają się na hydraulicznych siłownikach liniowych pracujących pod ciśnieniem od 140 do 350 barów. Kompromisem jest złożoność systemu: jednostki hydrauliczne, płozy filtracyjne, wymienniki ciepła i infrastruktura zapobiegająca wyciekom zwiększają koszty kapitałowe i obciążenia konserwacyjne, których całkowicie unikają systemy pneumatyczne.
Elektryczne cylindry prętowe
Elektryczne siłowniki prętowe — zasadniczo serwosilnik napędzający śrubę kulową lub planetarną śrubę rolkową wewnątrz powłoki cylindra — zdobyły znaczny udział w rynku zastosowań w pneumatycznych cylindrach pneumatycznych, które wymagają precyzyjnego sprzężenia zwrotnego położenia. Oferują powtarzalność pozycjonowania ±0,01 mm lub lepsza , programowalne ograniczenie siły i zużycie energii około 70% niższe niż w przypadku równoważnego obwodu pneumatycznego, jeśli uwzględniony zostanie cykl pracy. Ich ograniczeniem jest szczytowa gęstość siły: przy porównywalnej wielkości elektryczny cylinder prętowy nadal kosztuje od trzech do pięciu razy więcej niż pneumatyczny cylinder pneumatyczny o tej samej średnicy, co sprawia, że uzasadnienie ekonomiczne w dużym stopniu zależy od liczby cykli i wymagań dotyczących precyzji.
Jak dobrać rozmiar i wybrać odpowiedni cylinder do swojego systemu automatyki
Wybór cylindra to obliczenia inżynieryjne, a nie przeglądanie katalogu. Błędne wykonanie prowadzi do przedwczesnego uszkodzenia uszczelnienia, wyboczenia pręta lub niewystarczającej siły – a wszystko to objawia się nieplanowanym przestojem, który znacznie przekracza koszt prawidłowo dobranego komponentu.
Obliczanie siły ze współczynnikiem bezpieczeństwa
Punktem wyjścia dla każdego ćwiczenia doboru cylindra pneumatycznego lub cylindra hydraulicznego jest wymagana siła robocza w miejscu zastosowania. Wartość ta musi obejmować:
- Statyczny ciężar ładunku działający przeciwnie do kierunku ruchu
- Siła dynamiczna wymagana do przyspieszenia obciążenia do prędkości docelowej w dostępnym czasie skoku
- Siły tarcia pochodzące od prowadnic, uszczelek i wszelkich mechanizmów zewnętrznych
- Siły procesowe (zaciskanie, prasowanie, cięcie) na końcu skoku
Obowiązuje standardowa praktyka współczynnik bezpieczeństwa od 1,5 do 2,0 nad obliczonym teoretycznym iloczynem siły ciśnienia w otworze. Margines ten pochłania wahania ciśnienia zasilania (typowe systemy sprężonego powietrza różnią się o ±10% od wartości zadanej), zużycie uszczelek w całym okresie użytkowania oraz zmiany obciążenia nieodłącznie związane z procesami produkcyjnymi.
Na przykład: jeśli mocowanie wymaga siły 800 N na elemencie obrabianym, a dopływ powietrza wynosi 0,6 MPa, minimalna średnica otworu wynosi około 42 mm przy 100% wydajności. Zastosowanie współczynnika bezpieczeństwa 1,6× powoduje wysunięcie wybranego otworu do 50 mm lub 63 mm w zależności od dostępnych standardowych rozmiarów, co gwarantuje, że cylinder dostarcza odpowiednią siłę nawet wtedy, gdy ciśnienie zasilania spadnie do 0,5 MPa w okresie szczytowego zapotrzebowania systemu.
Analiza długości skoku i wyboczenia pręta
Długość skoku wpływa bezpośrednio na podatność tłoczyska na wyboczenie pod obciążeniem ściskającym. W przypadku każdego cylindra pneumatycznego lub siłownika pneumatycznego o skoku przekraczającym w przybliżeniu 10-krotność średnicy tłoczyska obowiązkowe jest sprawdzenie wyboczenia kolumny Eulera. Krytyczne obciążenie wyboczeniowe zależy od średnicy pręta, długości skoku, materiału (zwykle stali węglowej lub stali nierdzewnej) i konfiguracji mocowania — warunki zakończenia nieruchomego, nieruchomego lub sworznia dają różne efektywne długości słupów.
Pręt stalowy o średnicy 20 mm i skoku 600 mm w stanie swobodnego montażu ma krytyczne obciążenie wyboczeniowe wynoszące około 2850 N — która może być niższa od siły, jaką jest w stanie wytworzyć cylinder. W takich przypadkach określenie większej średnicy pręta (25 mm lub 32 mm) lub przejście na cylinder prowadzony zapewnia dodatkowe podparcie boczne, które zapobiega wyboczeniu bez konieczności zmniejszania przez inżyniera ciśnienia roboczego.
Czas cyklu i wymagania dotyczące amortyzacji
Szybkie komórki automatyki — szczególnie te pracujące z szybkością 60 lub więcej cykli na minutę — nakładają znaczne obciążenia udarowe na końcu skoku na elementy cylindra, zawory i oprzyrządowanie. Przy tych prędkościach niekontrolowany cylinder pneumatyczny o skoku 100 mm może bezpośrednio przed położeniem końcowym rozwijać prędkości tłoka przekraczające 1,5 m/s. Energia kinetyczna pochłaniana przez zaślepkę przy każdym skoku musi być zarządzana poprzez wewnętrzne poduszki, zewnętrzne amortyzatory lub zawory sterujące przepływem na porcie wylotowym.
Większość specjalistycznych przemysłowych cylindrów pneumatycznych o średnicy powyżej 40 mm jest standardowo wyposażona w regulowane poduszki zaworów iglicowych w obu położeniach końcowych. Umożliwiają one regulację w terenie odległości hamowania, zwykle w zakresie od 5 mm do 30 mm. W zastosowaniach wymagających zarówno dużych prędkości w połowie skoku, jak i precyzyjnie kontrolowanego zwalniania, zewnętrzne amortyzatory hydrauliczne z regulowanym tłumieniem zapewniają lepszą kontrolę niż same poduszki pneumatyczne.
| Średnica otworu (mm) | Siła teoretyczna przy 0,6 MPa (N) | Typowe zastosowanie w automatyce | Maksymalny zalecany skok (mm) |
|---|---|---|---|
| 20 | 188 | Wyrzucanie małych części, siłownik czujnika | 200 |
| 32 | 483 | Pick-and-place, lekkie mocowanie | 400 |
| 50 | 1178 | Prasowanie montażu, uruchamianie bramy | 600 |
| 80 | 3016 | Mocowanie przedmiotu obrabianego, podnoszenie transferowe | 800 |
| 125 | 7363 | Mocowanie ciężkiego osprzętu, podawanie prasy | 1200 |
Specjalistyczne konstrukcje siłowników dla wymagających środowisk automatyki
Standardowe cylindry pneumatyczne z katalogu sprawdzają się w większości łagodnych zastosowań w fabrykach. Jednak znaczna część automatyki przemysłowej działa w środowiskach, które niszczą standardowe komponenty w ciągu kilku tygodni, chyba że konstrukcja cylindra specjalnie uwzględnia te warunki.
Cylindry odporne na korozję do zastosowań w środowiskach myjących i chemicznych
Przetwórstwo żywności, rozlewnia napojów i automatyka opakowań farmaceutycznych podlegają częstym cyklom mycia wodą pod wysokim ciśnieniem, parą i żrącymi środkami czyszczącymi. W takich warunkach standardowe cylindry pneumatyczne z aluminiową lufą szybko ulegają korozji. Konstrukcja lufy i pręta ze stali nierdzewnej (zwykle gatunku 304 lub 316L) w połączeniu z zgodnymi z FDA uszczelkami z EPDM lub PTFE wydłuża okresy międzyobsługowe z tygodni do lat. Koszt butli pneumatycznej ze stali nierdzewnej przystosowanej do mycia w porównaniu ze standardową jednostką aluminiową jest zazwyczaj wyższy 40% do 80% — ułamek kosztów przestojów spowodowanych awarią pojedynczego skorodowanego cylindra podczas cyklu produkcyjnego.
Automatyzacja przetwarzania chemicznego stwarza jeszcze trudniejsze warunki: kwasy, rozpuszczalniki i środowiska o wysokiej wilgotności ze skraplającą się wodą. Opcje cylindrów obejmują twardo anodowane aluminium z otworami wyłożonymi PTFE, korpusy kompozytowe z siarczku polifenylenu (PPS) lub warianty w pełni pokryte fluoropolimerem. Zgodność uszczelek należy sprawdzić pod kątem konkretnego narażenia chemicznego — uszczelki NBR, które dobrze sprawdzają się w środowisku olejowym, szybko ulegają degradacji w rozpuszczalnikach aromatycznych, natomiast uszczelki EPDM doskonale radzą sobie z parą i gorącą wodą, ale pęcznieją w płynach na bazie ropy naftowej.
Cylindry wysokotemperaturowe do pieców i ogniw spawalniczych
Automatyzacja pieców przemysłowych, systemów utwardzania farb i zrobotyzowanych stanowisk spawalniczych poddaje cylindry działaniu stałych temperatur od 120°C do ponad 200°C. Standardowe uszczelki Buna-N (NBR) zaczynają ulegać degradacji w temperaturze około 100°C w warunkach dynamicznych, co prowadzi do wycieków i utraty siły trzymania w ciągu setek godzin. W wyspecjalizowanych cylindrach pracujących w wysokich temperaturach stosuje się uszczelki silikonowe lub Viton (FKM). Praca ciągła w temperaturze od 150°C do 200°C wraz ze smarami wysokotemperaturowymi, które nie ulegają zwęgleniu ani nie migrują z rowków uszczelnienia.
Środowiska spawania narażają również tłoczysko cylindra pneumatycznego na uderzenia odprysków i promieniowanie UV powstałe w wyniku łuku elektrycznego. Twarde chromowane lub pokryte ceramiką pręty są znacznie lepiej odporne na przyleganie odprysków i wżery powierzchniowe niż standardowa stal polerowana, bezpośrednio zmniejszając zużycie uszczelek spowodowane przez zanieczyszczenie powierzchni pręta przedostające się do strefy uszczelki zgarniającej.
Butle do zastosowań w atmosferze wybuchowej (ATEX/IECEx).
Systemy automatyki w transporcie zboża, kabinach lakierniczych, mieszaniu środków chemicznych oraz przetwarzaniu ropy i gazu działają w obszarach sklasyfikowanych jako potencjalnie wybuchowe (strefa 1 lub strefa 2 zgodnie z ATEX lub strefa 1/dział 2 zgodnie z NEC). Pneumatyczne cylindry pneumatyczne są z natury bezpieczniejsze w tych strefach niż siłowniki elektryczne, ponieważ sprężone powietrze nie zawiera energii zapłonu. Jednakże konstrukcja cylindra musi w dalszym ciągu zapobiegać gromadzeniu się ładunku statycznego na elementach nieprzewodzących i nie może generować uderzenia metalu o metal zdolnego do iskrzenia na końcu skoku. W butlach z certyfikatem ATEX zastosowano przewodzące komponenty polimerowe, elementy uziemiające i ograniczniki końcowe z miękkimi amortyzatorami, aby spełnić wymagania strefowe bez konieczności stosowania zewnętrznych obudów przeciwwybuchowych.
Miniaturowe cylindry do precyzyjnej automatyzacji montażu
Montaż elektroniki, produkcja urządzeń medycznych oraz produkcja zegarków i instrumentów wymagają cylindrów pneumatycznych o średnicach otworów od 4 mm do 16 mm, skokach tak krótkich jak 1 mm i powtarzalności położenia poniżej 0,05 mm. Miniaturowe cylindry pneumatyczne w tej skali charakteryzują się tolerancjami produkcyjnymi, które stanowią większy procent wymiarów komponentów — tolerancja rowka uszczelki wynosząca 0,02 mm w cylindrze o średnicy 6 mm wymaga znacznie ściślejszej kontroli obróbki niż ta sama tolerancja w przypadku zespołu o średnicy 63 mm. Wiodące miniaturowe platformy butlowe osiągają ponadprzeciętną trwałość cykli 30 milionów uderzeń przy pełnym ciśnieniu znamionowym dzięki docieranym wykończeniom otworów, uszczelkom kompozytowym PTFE o niskim tarciu i precyzyjnie szlifowanym prętom ze stali nierdzewnej.
Integracja cylindrów przemysłowych z systemami automatyki
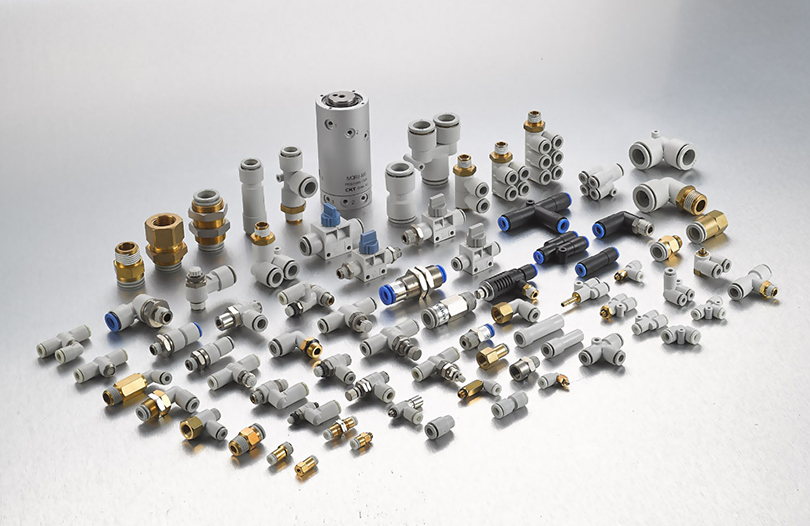
Cylinder nie wytwarza żadnej wartości, dopóki nie zostanie zintegrowany z architekturą sterowania systemu automatyki. Interfejs pomiędzy mechaniką cylindrów a logiką PLC to miejsce, w którym wiele pozornie dobrze określonych cylindrów radzi sobie w praktyce słabiej.
Wykrywanie pozycji i sprzężenie zwrotne
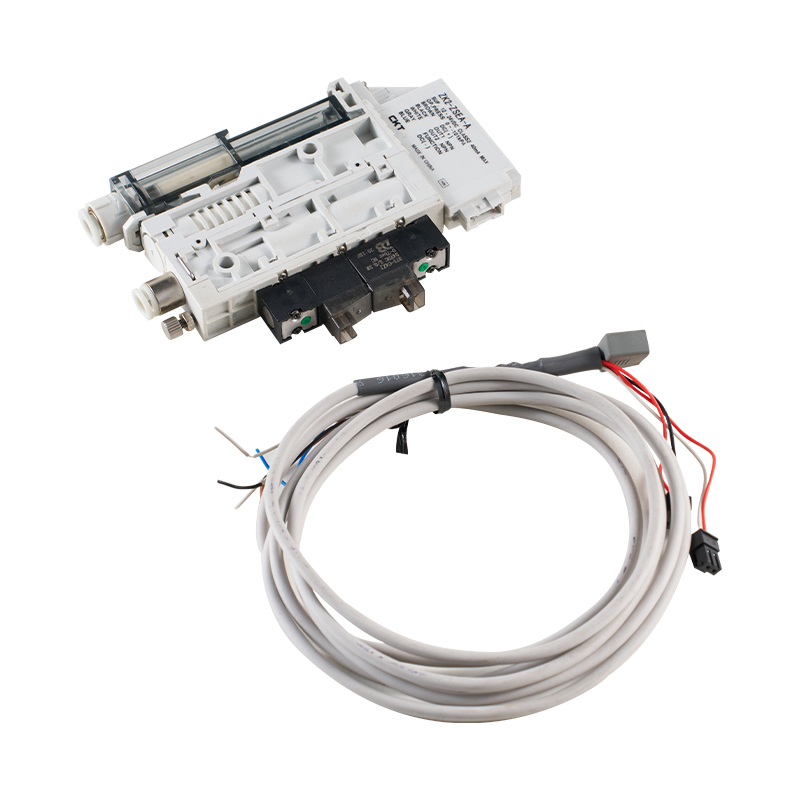
Nowoczesne konstrukcje cylindrów pneumatycznych obejmują zintegrowane szyny czujników — rowki T lub C wykonane w cylindrze — które obsługują magnetyczne kontaktrony, półprzewodnikowe czujniki Halla lub analogowe magnetostrykcyjne czujniki położenia liniowego. Przełączniki kontaktronowe zapewniają proste wyjście typu otwarty/zamknięty w określonych pozycjach końcowych i kosztują poniżej 10 USD za czujnik. Czujniki Halla oferują dłuższą żywotność przełączania (ponad 100 milionów operacji w porównaniu do około 10 milionów w przypadku kontaktronów), lepszą odporność na wibracje i krótsze czasy reakcji w zakresie 0,5 ms.
W zastosowaniach wymagających ciągłych danych o położeniu, a nie binarnych sygnałów końca skoku – takich jak proporcjonalne zaciskanie lub prasy montażowe o zmiennym skoku – analogowe czujniki magnetostrykcyjne wbudowane w cylinder cylindra zapewniają absolutna pozycja liniowa z rozdzielczością do 0,1 mm nad pełnym skokiem. Eliminuje to zewnętrzne enkodery liniowe, zmniejsza złożoność okablowania i umożliwia sterownikowi PLC monitorowanie prędkości pręta w czasie rzeczywistym jako narzędzie diagnostyczne.
Wybór zaworu i czas reakcji
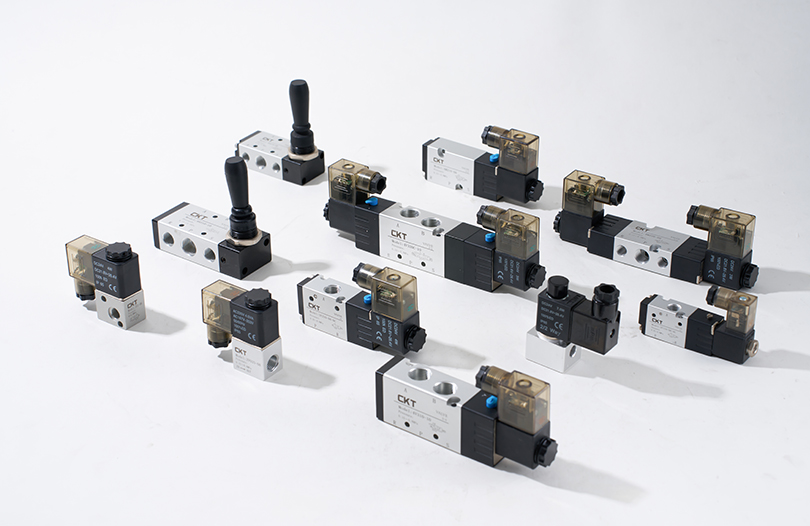
Zawór elektromagnetyczny sterujący każdym cylindrem pneumatycznym określa, jak szybko cylinder reaguje na polecenia PLC. Czas reakcji zaworu — odstęp pomiędzy zasileniem cewki a pełnym otwarciem przyłącza — waha się od poniżej 5 ms dla szybkich zaworów grzybkowych bezpośredniego działania do 30–60 ms dla standardowych zaworów suwakowych przy napięciu 24 VDC. W przypadku zastosowania 60 cykli na minutę i całkowitego czasu cyklu 200 ms, zawór 50 ms dodaje 25% czasu uruchamiania pneumatycznego i może sprawić, że docelowy czas cyklu będzie niemożliwy do osiągnięcia.
Natężenie przepływu zaworu (wartość Cv) musi również odpowiadać objętości cylindra i wymaganemu czasowi skoku. Zawory o zbyt małej średnicy tworzą różnicę ciśnień na zaworze podczas skoków z dużą prędkością, skutecznie zmniejszając ciśnienie robocze odczuwane przez tłok cylindra pneumatycznego w połowie skoku, nawet gdy ciśnienie zasilania na wlocie zaworu jest wystarczające. Ogólna zasada jest taka, aby wybrać wartość Cv zaworu, która ogranicza spadek ciśnienia na zaworze do wartości mniejszej niż 10% ciśnienia zasilania przy maksymalnym zapotrzebowaniu na przepływ.
Integracja z magistralą Fieldbus i IO-Link
Architektury automatyki Przemysłu 4.0 coraz częściej wymagają diagnostyki na poziomie cylindrów dostępnej za pośrednictwem zakładowych systemów SCADA lub MES. Zespoły zaworowo-rozgałęźne obsługujące IO-Link umożliwiają przesyłanie danych z czujnika położenia każdego cylindra, liczby skoków, ciśnienia poduszki i odchyłki czasu cyklu do sterownika PLC za pośrednictwem standardowej sieci Ethernet przemysłowej (PROFINET, EtherNet/IP, EtherCAT) bez dodawania dyskretnego okablowania we/wy. Węzeł główny IO-Link może obsłużyć do osiem stacji butlowych za pomocą jednego kabla, radykalnie zmniejszając złożoność okablowania panelu w gęstych komórkach automatyki z 20 lub więcej cylindrami.
Ta łączność umożliwia konserwację predykcyjną: jeśli wykonanie skoku konkretnego cylindra pneumatycznego zacznie trwać o 15% dłużej – wzór ten można wykryć poprzez porównanie krawędzi czujników ze znacznikiem czasu – system może oznaczyć cylinder do kontroli, zanim spowoduje to usterkę produkcyjną. Badania z zakresu automatyzacji warsztatu samochodowego wykazały, że programy konserwacji predykcyjnej wykorzystujące diagnostykę na poziomie cylindrów redukują nieplanowane przestoje pneumatyczne 35% do 55% w porównaniu do harmonogramów wymian o stałych odstępach czasu.
Kluczowe branże napędzają popyt na specjalistyczne cylindry przemysłowe
Zrozumienie, które branże zużywają największą ilość specjalistycznych butli, pomaga wyjaśnić priorytety projektowe, którymi muszą się zająć producenci i integratorzy systemów.
Produkcja samochodów
Pojedyncza blacharnia samochodowa zawiera od 800 do 2500 pojedynczych cylindrów pneumatycznych i hydraulicznych na stanowiskach spawalniczych, manipulacyjnych i montażowych. Częstotliwość cykli zwykle sięga 240 do 480 uderzeń na godzinę na stację, co oznacza, że pojedyncza butla pneumatyczna na linii o dużej objętości gromadzi się ponad 4 miliony udarów rocznie . Specyfikacje cylindrów podkreślają tutaj trwałość uszczelnień, trwałość poduszki i łatwość wymiany na linii bez usuwania konstrukcji montażowej.
Automatyzacja pakowania i logistyki
Systemy szybkiego składania skrzynek, zamykania kartonów i sortowania działają z prędkościami, które wymagają czasu skoku cylindra poniżej 100 ms. Beztłoczyskowe cylindry pneumatyczne ze sprzęgłem magnetycznym lub mechanicznymi połączeniami taśmowymi są często używane do przenoszenia poziomego o dużym skoku (500 mm do 2000 mm), gdzie konwencjonalny pręt wychylałby się w niedopuszczalny sposób. Automatyzacja pakowania również odbywa się na trzy zmiany dziennie, 350 dni w roku, co sprawia, że średni czas między awariami (MTBF) jest głównym kryterium specyfikacji, a nie drugorzędnym problemem.
Montaż półprzewodników i elektroniki
Roboty do obsługi płytek, maszyny do klejenia matrycowego i sprzęt do montażu płytek PCB wykorzystują miniaturowe cylindry pneumatyczne i elektryczne siłowniki prętowe wymagające standardów czystości poniżej mikrona. Cylindry w takich środowiskach nie mogą wytwarzać cząstek, muszą być odporne na odgazowanie, które mogłoby zanieczyścić wrażliwe podłoża, i muszą utrzymywać dokładność pozycjonowania przez miliardy cykli. Globalny rynek sprzętu półprzewodnikowego, wyceniany na ponad 100 miliardów dolarów rocznie, napędza ciągły rozwój ultraczystej i precyzyjnej technologii uruchamiania pneumatycznego.
Przetwarzanie żywności i napojów
Linie napełniające, maszyny porcjujące i komory pakujące w zakładach spożywczych muszą działać bezpiecznie z powierzchniami stykającymi się z produktem. Cylindry pneumatyczne w tych zastosowaniach wymagają smarów zatwierdzonych przez USDA (oleje dopuszczone do kontaktu z żywnością klasy H1), materiałów uszczelniających zgodnych z wymogami FDA oraz gładkich powierzchni zewnętrznych bez szczelin, w których mogą gromadzić się bakterie. Warianty ze stali nierdzewnej zaprojektowane zgodnie ze standardami ochrony przed wnikaniem IP69K wytrzymują czyszczenie parą pod wysokim ciśnieniem w temperaturze 80°C bez degradacji uszczelnienia lub wnikania wody do otworu cylindra.
Najlepsze praktyki w zakresie konserwacji mające na celu maksymalizację żywotności cylindra
Nawet najwyższej jakości wyspecjalizowany cylinder przemysłowy ulega przedwczesnej degradacji, jeśli zaniedbuje się podstawy konserwacji. Poniższe praktyki, konsekwentnie stosowane, wydłużają średnie okresy międzyobsługowe do znamionowego cyklu życia producenta, a nie jego ułamek.
- Utrzymuj jakość sprężonego powietrza zgodną z normą ISO 8573-1 klasa 3 lub lepszą do ogólnych zastosowań przemysłowych w cylindrach pneumatycznych. Zanieczyszczone powietrze niosące wodę, olej sprężarkowy i cząstki stałe jest główną przyczyną degradacji uszczelek i zadrapań otworów. Zespół filtr-regulator-smarownica (FRL) w miejscu użycia z automatycznym spustem kondensatu nie podlega negocjacjom.
- Nasmaruj prawidłowo — albo wcale. Wiele nowoczesnych cylindrów pneumatycznych z uszczelkami z kompozytu PTFE zaprojektowano tak, aby działały bez zewnętrznego smarowania (bezolejowe). Wprowadzenie oleju do cylindra bezolejowego może spęcznić uszczelki PTFE, powodując przedwczesną awarię. Przed oddaniem do eksploatacji zawsze należy sprawdzić wymagania dotyczące smarowania względem określonej specyfikacji uszczelnienia cylindra.
- Sprawdzaj stan powierzchni pręta w zaplanowanych odstępach czasu. Wżery, zarysowania lub uszkodzenia powłoki na tłoczysku przyspieszają zużycie uszczelki wycieraczki i umożliwiają przedostanie się zanieczyszczeń do otworu. Pręty wykazujące wady powierzchniowe obejmujące więcej niż 5% powierzchni styku w ciągu jednej długości skoku wycieraczki należy raczej wymienić niż polerować.
- Po każdej wymianie cylindra lub zmianie mocowania należy sprawdzić regulację poduszki. Źle ustawiona poduszka, która pozwala tłokowi uderzać w zaślepkę z pełną prędkością, generuje siły szczytowe kilkakrotnie przekraczające siłę roboczą, uszkadzając jednocześnie cylinder, podłączone oprzyrządowanie i konstrukcję maszyny.
- Śledź liczbę pociągnięć, jeśli to możliwe za pomocą liczników cykli PLC i porównać z podanymi przez producenta specyfikacjami trwałości uszczelnień. Proaktywna wymiana zestawu uszczelek przy 80% znamionowego cyklu życia kosztuje około 30–150 USD za części i godzinę robocizny — w porównaniu z 500–5000 USD w przypadku nieplanowanego przestoju w przypadku awarii cylindra w produkcji.
- Wyeliminuj boczne obciążenia boczne cylindrów prętowych. Nawet 5° niewspółosiowość pomiędzy osią cylindra a kierunkiem przemieszczania ładunku powoduje ciągłe obciążenie boczne tulei tłoczyska i uszczelki, skracając żywotność o 40% do 70% w udokumentowanych studiach przypadków. Złącza pływające lub mocowania samonastawne kompensują niewielkie niewspółosiowość osprzętu bez konieczności precyzyjnego ponownego ustawienia całego mocowania cylindra.
Porównanie cylindrów pneumatycznych, hydraulicznych i elektrycznych pod kątem decyzji dotyczących automatyzacji
Żadna technologia pojedynczego siłownika nie sprawdza się we wszystkich scenariuszach automatyzacji. Decyzję pomiędzy pneumatycznym cylindrem pneumatycznym, cylindrem hydraulicznym lub elektrycznym siłownikiem prętowym należy podjąć w oparciu o konkretne wymagania dotyczące wydajności, kosztów i eksploatacji każdej osi zastosowania.
| Kryterium | Pneumatyczny cylinder pneumatyczny | Cylinder hydrauliczny | Elektryczny siłownik prętowy |
|---|---|---|---|
| Zakres siły (standard) | Do ~30 kN | Do 500 kN | Do ~50 kN |
| Dokładność pozycji | ±0,5–2 mm (przystanek końcowy) | ±0,1–1 mm (serwozawór) | ±0,01–0,05 mm |
| Koszt początkowy (względny) | Niski | Średnio-wysoki | Wysoka |
| Efektywność energetyczna | Niski (25–35% overall) | Średni (60–75%) | Wysoka (85–95%) |
| Maksymalna częstotliwość cykli | Bardzo wysoka (możliwe 300 CPM) | Średni (ograniczony przepływem oleju) | Wysoka (servo-dependent) |
| Czystość | Wysoka (dry air options) | Niski (oil leak risk) | Bardzo wysoki |
| Przydatność w obszarach niebezpiecznych | Doskonały (warianty ATEX) | Dobry (płyn nieiskrzący) | Wymaga silnika o klasie Ex |
Powyższe dane ilustrują spójny wzór: cylinder pneumatyczny wygrywa pod względem kosztów, szybkości i przydatności do czyszczenia środowiska w przypadku większości zadań automatyki, które nie wymagają ekstremalnej siły ani precyzji przekraczającej ± 0,5 mm. Siłowniki hydrauliczne pozostają jedynym praktycznym wyborem do zastosowań w zwolnionym tempie z dużą siłą. Siłowniki elektryczne uzasadniają swoją wyższą cenę przede wszystkim w zastosowaniach, w których programowalne pozycjonowanie pośrednie, ograniczanie siły lub rejestrowanie zużycia energii tworzą mierzalną wartość produkcyjną.
Trendy kształtujące przyszłość cylindrów przemysłowych w automatyce
Siłownik jako klasa komponentów znacznie ewoluował w ciągu ostatniej dekady i nadal się rozwija w odpowiedzi na wymagania systemów automatyki, które pięć lat temu były specyfikacjami niszowymi, ale obecnie są głównymi kryteriami zamówień publicznych.
Odzysk energii w układach pneumatycznych
Sprężone powietrze jest drogie: wytworzenie 1 Nm3 powietrza pod ciśnieniem 0,7 MPa kosztuje zazwyczaj 0,02–0,04 USD, w zależności od wydajności sprężarki i lokalnych stawek za energię elektryczną. Zakład produkcyjny posiadający 500 butli pneumatycznych pracujących w przeciętnym tempie może wydać 50 000–200 000 dolarów rocznie na samo sprężone powietrze. Obwody zwiększania ciśnienia, systemy odzyskiwania powietrza w obiegu zamkniętym i energooszczędne konstrukcje cylindrów o zmniejszonej objętości martwej są coraz częściej wybierane w nowych projektach automatyki w miarę zaostrzania się wymogów w zakresie zrównoważonego rozwoju. Niektóre zaawansowane napędy pneumatyczne odzyskują teraz powietrze wylotowe z suwu powrotnego, aby częściowo zwiększyć ciśnienie w suwie posuwu, zmniejszając zużycie powietrza netto nawet o 30% .
Produkcja przyrostowa dla niestandardowych geometrii cylindrów
Produkcja dodatków metalowych (laserowe stapianie łoża proszkowego, ukierunkowane osadzanie energii) otworzyło drzwi do konstrukcji cylindrów pneumatycznych i siłowników o geometrii wewnętrznej niemożliwej do osiągnięcia za pomocą konwencjonalnej obróbki. Zintegrowane kolektory w korpusie cylindra, konforemne kanały chłodzące do zastosowań wysokotemperaturowych oraz zoptymalizowane pod kątem topologii sekcje konstrukcyjne, które zmniejszają masę o 20–40% bez zmniejszania wytrzymałości, przechodzą z etapu prototypu do produkcji seryjnej na potrzeby specjalistycznych zastosowań w automatyce. Czas realizacji w pełni niestandardowych korpusów cylindrów spada z 12–16 tygodni (tradycyjna obróbka na zamówienie) do 3–5 tygodni w przypadku wariantów wytwarzanych metodą przyrostową.
Miękka robotyka i zgodne siłowniki pneumatyczne
W przypadku zadań automatyzacji obejmujących delikatne, nieregularne lub o zmiennej geometrii elementy obrabiane – obsługa świeżych produktów, manipulacja tekstyliami, delikatny montaż elektroniki – tradycyjne sztywne cylindry pneumatyczne są uzupełniane miękkimi siłownikami pneumatycznymi wykonanymi z materiałów elastomerowych. Te siłowniki mieszkowe lub siłowniki wzmocnione włóknami wytwarzają ruchy chwytające lub zginające przy niskim ciśnieniu (poniżej 0,1 MPa) z naturalną podatnością, która zapobiega uszkodzeniu przedmiotu obrabianego. Stanowią one nową granicę w napędach pneumatycznych, której standardowe katalogi cylindrów jeszcze nie uwzględniają w pełni, ale która coraz częściej pojawia się w dokumentach wymagań dla systemów automatyki nowej generacji.
Wbudowane monitorowanie stanu na poziomie cylindra
Dzięki konwergencji technologii czujników MEMS, protokołów komunikacyjnych IO-Link i obliczeń brzegowych powstają zespoły cylindrów pneumatycznych z wbudowanymi przetwornikami ciśnienia, czujnikami temperatury i monitorami wibracji, przekazującymi w czasie rzeczywistym dane dotyczące stanu instalacji do systemów sterowania zakładem. Zamiast polegać wyłącznie na czujnikach położenia końca skoku, te inteligentne cylindry monitorują wewnętrzne profile ciśnienia w cylindrze, wykrywają nietypowe zachowanie poduszki i gromadzą dane dotyczące liczby cykli w pamięci nieulotnej, która utrzymuje się podczas przełączania zasilania. Cylinder skutecznie dokumentuje własną historię serwisową — tę funkcję zespoły konserwacyjne w obiektach charakteryzujących się dużą dyspozycyjnością uważają obecnie za kryterium wyboru, a nie opcję premium.