

Jakie zakresy ciśnień są zgodne z wymaganiami automatyki przemysłowej?
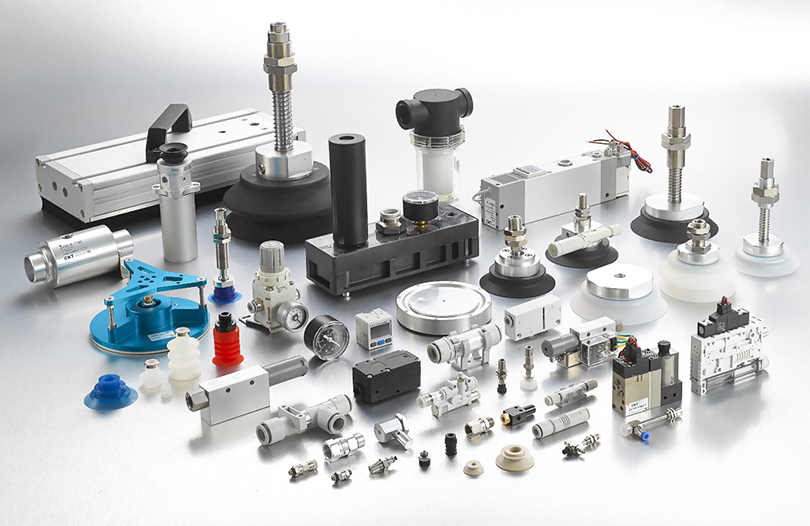
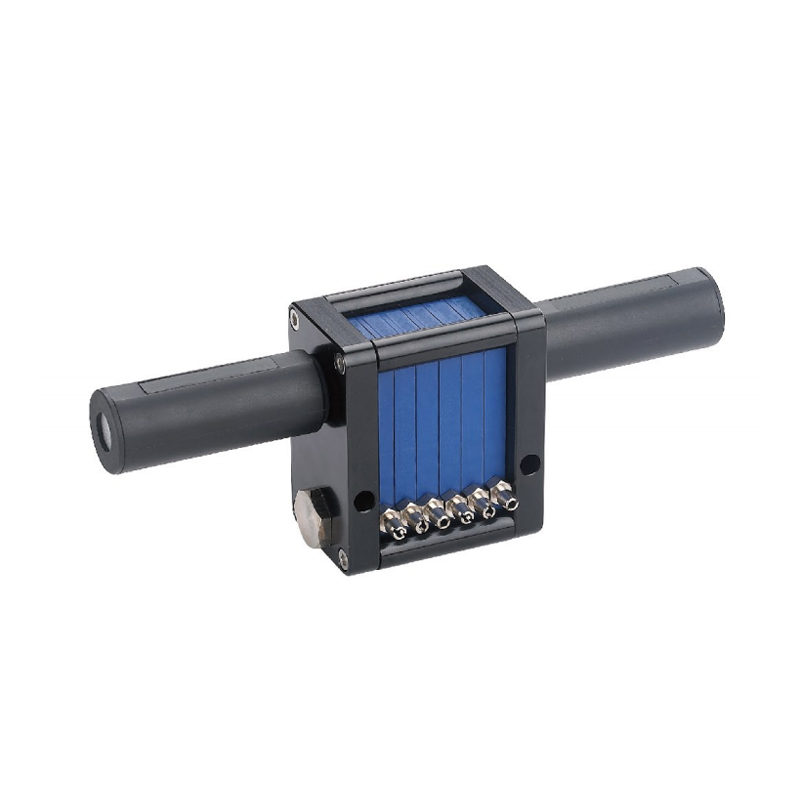
Zapotrzebowanie na aplikacje automatyki przemysłowej pneumatyczne generatory podciśnienia z parametrami ciśnienia dostosowanymi do zadań obsługi, nośności i konfiguracji sprzętu. Poziom podciśnienia pod ciśnieniem rdzenia zwykle waha się od –60 kPa do –95 kPa (nadciśnienie) z trzema głównymi kategoriami: niska próżnia (od –60 do –75 kPa) w przypadku lekkich, nieporowatych przedmiotów obrabianych (np. części z tworzyw sztucznych, podzespołów elektronicznych); średnia próżnia (-76 do -85 kPa) do zastosowań ogólnych (np. blachy, materiały opakowaniowe); oraz wysoką próżnię (-86 do -95 kPa) w przypadku dużych obciążeń, materiałów porowatych lub operacji wymagających dużych prędkości (np. panele karoserii samochodów, stosy tektury). Ciśnienie zasilania (wlot sprężonego powietrza) jest równie istotne — większość generatorów przemysłowych działa przy ciśnieniu zasilania 0,4–0,8 MPa (4–8 barów), a optymalną wydajność osiąga się przy ciśnieniu 0,5–0,6 MPa, równoważąc wydajność wytwarzania próżni i zużycie energii. Te zakresy ciśnień są zgodne ze standardowymi przemysłowymi systemami sprężonego powietrza, zapewniając bezproblemową integrację z liniami automatyki.
Jak dopasować parametry ciśnienia do charakterystyki obciążenia i przedmiotu obrabianego?
Wybór odpowiedniego ciśnienia wymaga precyzyjnego dopasowania do masy przedmiotu obrabianego, porowatości materiału i powierzchni chwytania. Podstawowy wzór na siłę podciśnienia (F) to F = P × A × K, gdzie P to ciśnienie podciśnienia (kPa), A to powierzchnia przyssawki (m²), a K to współczynnik bezpieczeństwa (1,5-3,0 dla zastosowań przemysłowych). Na przykład podniesienie metalowej płyty o masie 50 kg za pomocą przyssawki o powierzchni 0,01 m² wymaga minimalnego ciśnienia podciśnienia wynoszącego (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (ciśnienie manometryczne), dlatego odpowiedni będzie generator średniego lub wysokiego podciśnienia (-76 do -95 kPa). Materiały porowate (np. drewno, pianka) wymagają wyższych poziomów podciśnienia (od -86 do -95 kPa), aby skompensować wyciek powietrza, podczas gdy nieporowate, lekkie przedmioty (np. płytki drukowane) mogą wymagać niskiego podciśnienia (od -60 do -75 kPa), aby uniknąć uszkodzenia przedmiotu obrabianego. Dodatkowo w przypadku szybkiej automatyzacji (czas cyklu ≤2 sekundy) korzysta się z generatorów charakteryzujących się szybkim wzrostem ciśnienia (osiąganiem docelowej próżni w ≤0,3 sekundy), co często koreluje ze średnim i wysokim ciśnieniem zasilania (0,6-0,8 MPa).
W jaki sposób wskaźniki wydajności związane z ciśnieniem wpływają na wydajność automatyki?
Charakterystyka ciśnienia pneumatyczne generatory podciśnienia bezpośrednio wpływają na przepustowość linii automatyki, efektywność energetyczną i niezawodność. Natężenie przepływu podciśnienia (zużycie powietrza) wzrasta wraz z ciśnieniem zasilania — generatory pracujące przy ciśnieniu 0,6 MPa zazwyczaj zużywają 10–30 l/min (ANR) na jednostkę, podczas gdy wyższe ciśnienie zasilania (0,8 MPa) może zwiększyć zużycie o 20–30%, ale skraca czas narastania ciśnienia. Efektywność energetyczną optymalizuje się poprzez dopasowanie ciśnienia zasilania do wymaganej próżni: zbyt duże ciśnienie zasilania (np. użycie 0,8 MPa do zadań z niskim podciśnieniem) powoduje marnowanie sprężonego powietrza, zwiększając koszty operacyjne. Stabilność ciśnienia (wahania ≤±2 kPa) zapewnia stałą siłę chwytania, zapobiegając poślizgowi przedmiotu obrabianego w automatyce precyzyjnej (np. montaż robotyczny). Dodatkowo czas powrotu ciśnienia (≤0,5 sekundy po zwolnieniu) umożliwia skrócenie cykli, co jest krytyczne w przypadku linii produkcyjnych o dużej objętości (np. pakowania, sortowania). Te wskaźniki łącznie określają, jak dobrze generator integruje się z zautomatyzowanymi procesami, równoważąc szybkość, koszt i niezawodność.
Jakie scenariusze automatyki przemysłowej wymagają określonych konfiguracji ciśnienia?
Różne zastosowania automatyki wymagają dostosowanych ustawień ciśnienia, aby spełnić specyficzne potrzeby zadania. W zrobotyzowanych systemach pick-and-place do produkcji elektroniki generatory niskiego podciśnienia (od -60 do -75 kPa) o niskim ciśnieniu zasilania (0,4-0,5 MPa) delikatnie obsługują delikatne komponenty, nie powodując ich uszkodzeń. Przenośnikowe systemy sortowania ciężkich paczek (20-50 kg) wykorzystują generatory średniej próżni (-76 do -85 kPa) o ciśnieniu zasilania 0,5-0,6 MPa, zapewniające stabilny chwyt podczas dużych prędkości ruchu. Linie montażowe samochodów (np. drzwi podnoszone, błotniki) wykorzystują generatory wysokiego podciśnienia (-86 do -95 kPa) i ciśnienie zasilania 0,6–0,8 MPa do obsługi ciężkich, porowatych lub nieregularnych przedmiotów. Automatyzacja pakowania (np. zgrzewanie próżniowe, formowanie kartonu) wykorzystuje średnią lub wysoką próżnię, w zależności od materiału – porowata tektura wymaga wysokiej próżni, podczas gdy w przypadku folii z tworzyw sztucznych stosowana jest średnia próżnia. W przypadku automatyzacji pomieszczeń czystych (np. produkcja półprzewodników) ciche generatory niskiego ciśnienia (od -65 do -75 kPa) z wlotem filtrowanego powietrza zapobiegają zanieczyszczeniom przy jednoczesnym zachowaniu precyzji.
Jakie standardy bezpieczeństwa i zgodności są przewodnikiem przy wyborze ciśnienia?
Pneumatyczne generatory podciśnienia do automatyki przemysłowej muszą spełniać standardy bezpieczeństwa i wydajności związane z pracą pod ciśnieniem. Zgodność z normą ISO 6431 (Pneumatyczne zasilanie cieczą — generatory próżni) definiuje metody pomiaru ciśnienia, marginesy bezpieczeństwa i kryteria wydajności, w tym maksymalne dopuszczalne wahania ciśnienia. Normy OSHA i UE dotyczące bezpieczeństwa maszyn (EN ISO 12100) wymagają, aby zawory nadmiarowe ciśnienia zapobiegały nadmiernemu podciśnieniu (poniżej -95 kPa), które może uszkodzić elementy obrabiane lub przyssawki. Systemy monitorowania ciśnienia (np. przełączniki próżniowe z dokładnością ± 1 kPa) są obowiązkowe w celu wykrywania spadków ciśnienia i wyzwalania wyłączników awaryjnych, jeśli siła chwytania jest niewystarczająca. Ponadto standardy efektywności energetycznej (np. ISO 14981) zachęcają do optymalizacji ciśnienia zasilania w celu zmniejszenia zużycia powietrza, co jest zgodne z celami zrównoważonego rozwoju w automatyce przemysłowej. Regularna kalibracja ciśnienia (co kwartał lub po 1000 godzin pracy) zapewnia zgodność ze specyfikacjami wydajnościowymi, zapobiegając zagrożeniom bezpieczeństwa i przestojom w produkcji.